
Enstegs hammarkross
Enstegs hammarkrossar (även känd som tunga hammarkrossar) används främst för att krossa material ...

En tillverkare av medicintekniska produkter i Minnesota stod inför en kritisk brist på komponenter till kirurgiska instrument. Delarna krävde toleranser på ±5 mikron på kritiska diametrar, med komplexa inre geometrier och en ytfinish på Ra 0,4. Tillsammans med en precisionsbearbetningspartner kartlade ingenjörsteamet en komplett tillverkningsprocess – från råmaterialinspektion till slutlig passivering – och levererade 5 000 delar på sex veckor, allt i enlighet med specifikationerna. Det resultatet var inte tur; det var resultatet av ett disciplinerat, välförstått tillverkningsarbetsflöde.
Precisionsbearbetade delar är byggstenarna i modern industri. Från kirurgiska instrument och landningsställ för flygplan till fordonsmotorkomponenter och halvledarutrustning, dessa delar möjliggör prestanda och tillförlitlighet hos otaliga produkter. Men hur tillverkas de egentligen? Den här guiden ger en fullständig, steg-för-steg-översikt över precisionsbearbetning process, som omfattar allt från design och materialval till inspektion och ytbehandling. Oavsett om du är ny inom tillverkning eller en erfaren inköpsproffs, kommer denna resurs att fördjupa din förståelse för vad som krävs för att producera högkvalitativa komponenter med snäva toleranser.
Varje precisionsbearbetad del börjar som en idé, men den idén måste översättas till en tillverkningsbar design. Det är här design för tillverkningsbarhet kommer in i bilden. Ingenjörer arbetar nära med maskinister för att se över detaljens geometri, identifiera potentiella utmaningar och optimera designen för produktion. Funktioner som vassa inre hörn, djupa smala slitsar och tunna väggar kan vara svåra eller dyra att bearbeta, så de görs ofta om för att vara mer tillverkningsvänliga.
Under denna fas specificerar designteamet de kritiska dimensionerna, toleranserna och kraven på ytfinish. De väljer också material baserat på delens funktionskrav, driftsmiljö och kostnadsbegränsningar. En väl genomförd DFM-granskning kan minska bearbetningskostnaderna med 20 till 30 procent och förhindra dyra överraskningar under produktionen. Resultatet av detta steg är en komplett teknisk ritning och en solid 3D-modell som fungerar som huvuddefinitionen för resten av processen.
När designen är klar är nästa steg att välja rätt material. Valet av material påverkar bearbetbarhet, verktygslivslängd, delstyrka, vikt och kostnad. Vanliga material för precisionsbearbetning inkluderar aluminiumlegeringar, rostfria stål, titan, mässing, koppar och teknisk plast. För krävande applikationer används material som Inconel, Monel och andra superlegeringar.
Materialanskaffning innebär att certifierade råvaror skaffas från godkända leverantörer. Varje inkommande batch inspekteras för att verifiera dess kemiska sammansättning och mekaniska egenskaper, för att säkerställa att den uppfyller specifikationerna som krävs för delen. Spårbarhet är avgörande, särskilt i reglerade industrier som flyg- och medicintekniska produkter, där materialcertifiering måste upprätthållas genom hela leveranskedjan.
Materialval efter bransch
Materialvalet varierar avsevärt beroende på industri, drivet av hållfasthetskrav, korrosionsbeständighet och kostnadsöverväganden.
Med valt material övergår tillverkningsprocessen till CNC-programmering. Det är här den digitala modellen översätts till maskininstruktioner som styr skärverktygen längs exakta banor för att ta bort material och skapa önskad geometri. Skickliga programmerare använder datorstödd tillverkningsprogramvara för att generera verktygsbanor, med hänsyn till faktorer som skärhastighet, matningshastighet, skärdjup och verktygsingrepp.
Optimering av verktygsbana är ett kritiskt steg som balanserar bearbetningstid, verktygslivslängd och ytfinish. Avancerad CAM-mjukvara kan simulera hela bearbetningsprocessen, detektera potentiella kollisioner, verifiera verktygsavstånd och förutsäga ytkvalitet innan någon metall skärs. Denna virtuella verifiering minskar risken för kostsamma fel och gör att programmerare kan finjustera processen för maximal effektivitet.
Verktygsbana effektivitet jämförelse
Verkningsgraden representerar materialavlägsningshastigheten i förhållande till teoretiskt maximum. Avancerade verktygsvägsstrategier förbättrar produktiviteten avsevärt.
Innan skärningen påbörjas måste arbetsstycket hållas säkert i maskinen. Arbetshållning är processen att klämma fast, fixera eller på annat sätt säkra råmaterialet så att det förblir stabilt under bearbetning. Korrekt arbetshållning är avgörande för att bibehålla noggrannhet, förhindra vibrationer och säkerställa förarens säkerhet. Vanliga arbetsmetoder inkluderar skruvar, chuckar, spännhylsor och specialdesignade fixturer.
För komplexa delar krävs ofta anpassade fixturer för att hålla delen i en specifik orientering, komma åt svåråtkomliga funktioner och minimera nedböjning under skärning. Fixturdesign är en specialiserad färdighet som kräver förståelse för bearbetningskrafter, detaljgeometri och produktionsvolymer. En väldesignad fixtur minskar installationstiden, förbättrar repeterbarheten och möjliggör konsekvent del-till-del-kvalitet.
Med programmet skrivet och fixturen klar kan själva bearbetningen börja. Det är här precisionen och tillförlitligheten hos utrustningen verkligen betyder något.
Kärnan i precisionstillverkningsprocessen är själva bearbetningsoperationen. Detta innebär att man använder CNC-fräsar, svarvar eller andra verktygsmaskiner för att ta bort material från arbetsstycket enligt de programmerade verktygsbanorna. Bearbetningsoperationer utförs vanligtvis i etapper, som börjar med grovbearbetning för att snabbt ta bort huvuddelen av materialet, följt av halvfinish och finbearbetning för att uppnå de slutliga dimensionerna och ytfinishen.
CNC-fräsning är en av de vanligaste processerna, med hjälp av roterande skärverktyg för att ta bort material från ett stationärt arbetsstycke. CNC-svarvning, å andra sidan, roterar arbetsstycket medan ett stationärt skärverktyg tar bort material. Båda processerna kan utföras på 3-axliga, 4-axliga eller 5-axliga maskiner, med ytterligare axlar som möjliggör mer komplexa geometrier och minskar antalet inställningar som krävs. Under hela bearbetningsprocessen appliceras kylvätska för att kontrollera temperaturen, smörja skärgränssnittet och spola bort spån. Avancerat precisionsbearbetning Systemen integrerar dessa processer med realtidsövervakning för att säkerställa konsekvent kvalitet i varje produktionskörning.
Typisk bearbetningstidsfördelning
Tidsfördelning för ett typiskt precisionsbearbetningsjobb. Installation och inspektion står för en betydande del av den totala cykeltiden.
Kvalitetskontroll är inte en eftertanke vid precisionsbearbetning – den är integrerad i varje steg i processen. Inspektion under process innebär att man mäter delar i olika produktionsstadier för att verifiera att dimensionerna hålls inom tolerans. Detta kan göras med hjälp av handverktyg som mikrometrar och bromsok, eller mer avancerade instrument som koordinatmätmaskiner och optiska komparatorer.
Statistisk processkontroll används ofta för att övervaka trender och upptäcka förändringar i processen innan delar går utanför toleransen. Genom att spåra nyckeldimensioner och beräkna kapacitetsindex kan tillverkare säkerställa att processen är stabil och kan uppfylla de specifikationer som krävs. Om en avvikelse upptäcks kan processen justeras i realtid för att rätta till problemet, vilket förhindrar skrotning och omarbetning.
Efter att delen har bearbetats till sina slutliga dimensioner genomgår den ofta ytfinishing och sekundära operationer för att uppnå önskat utseende, korrosionsbeständighet eller funktionella egenskaper. Vanliga efterbehandlingsprocesser inkluderar anodisering, plätering, målning, pulverlackering och passivering. Dessa behandlingar skyddar delen från miljöförstöring och kan också förbättra dess estetiska tilltal.
Sekundära operationer kan innefatta värmebehandling för att ändra materialets mekaniska egenskaper, svetsning eller montering för att kombinera flera komponenter och oförstörande testning för att verifiera delens integritet. För delar som kräver extremt släta ytor kan processer som honing, lapping eller polering användas.
Ytbearbetningsprocesser
Sekundära operationer
Innan delen skickas till kunden måste den genomgå en omfattande slutbesiktning. Detta innebär att verifiera alla kritiska dimensioner mot den tekniska ritningen, kontrollera ytfinishen och bekräfta att eventuella speciella krav är uppfyllda. För reglerade branscher krävs ofta en första artikelbesiktningsrapport som dokumenterar varje dimension och särdrag i den första produktionsdelen.
Spårbarhet är också en nyckelkomponent i slutbesiktningen. Materialcertifieringar, processregister och inspektionsresultat sammanställs i ett kvalitetsdokumentationspaket som medföljer försändelsen. Detta paket ger kunden förtroende för att delen har tillverkats enligt de standarder som krävs och möjliggör fullständig spårbarhet vid eventuella kvalitetsproblem.
Det sista steget i precisionsbearbetningsprocessen är förpackning och logistik. Delar måste förpackas noggrant för att förhindra skador under transport, särskilt om de har ömtåliga egenskaper eller kritiska ytor. Anti-korrosionsbehandlingar, torkmedel och vadderade förpackningar används ofta för att skydda delarna under transporten.
Logistikplaneringen säkerställer att delarna levereras till kunden i tid och i rätt kvantitet. Detta kan innebära samordning med speditörer, tullmäklare och lagerteam för att säkerställa att leveranskedjan löper smidigt.
| Scen | Nyckelaktiviteter | Typisk varaktighet |
| Design och DFM | Designgenomgång, materialval | 1-3 veckor |
| Programmering och inställning | CAM-programmering, fixturdesign | 1-5 dagar |
| Maskinbearbetning | Grovbearbetning, finishing operations | Varierar efter del |
| Besiktning | Pågående och slutbesiktning | 1-3 timmar |
| Efterbehandling | Anodisering, plätering, värmebehandling | 1-5 dagar |
| Paketering och frakt | Skyddsförpackning, logistik | 1-3 dagar |
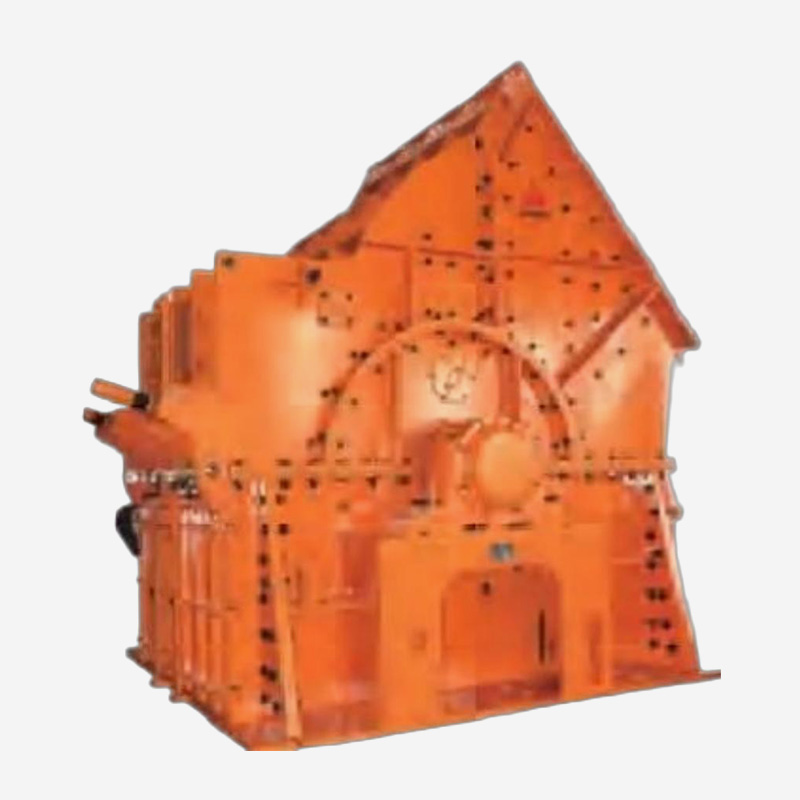
Enstegs hammarkrossar (även känd som tunga hammarkrossar) används främst för att krossa material ...
Ett omfattande utbud av högpresterande keramiska reservdelar utformade för att ersätta traditione...
Skräddarsydda strukturella komponenter som kombinerar aluminiumoxidens höga renhetsegenskaper med...
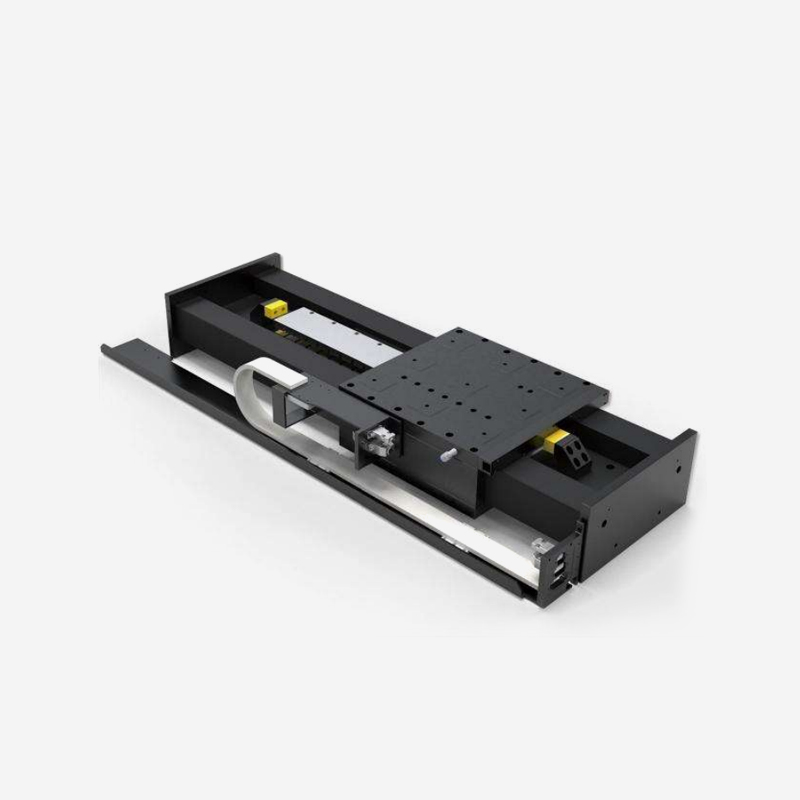
Nyckelfunktioner ● Upprepad positioneringsnoggrannhet ±100nm ● Rakhet och gångplanhet ...
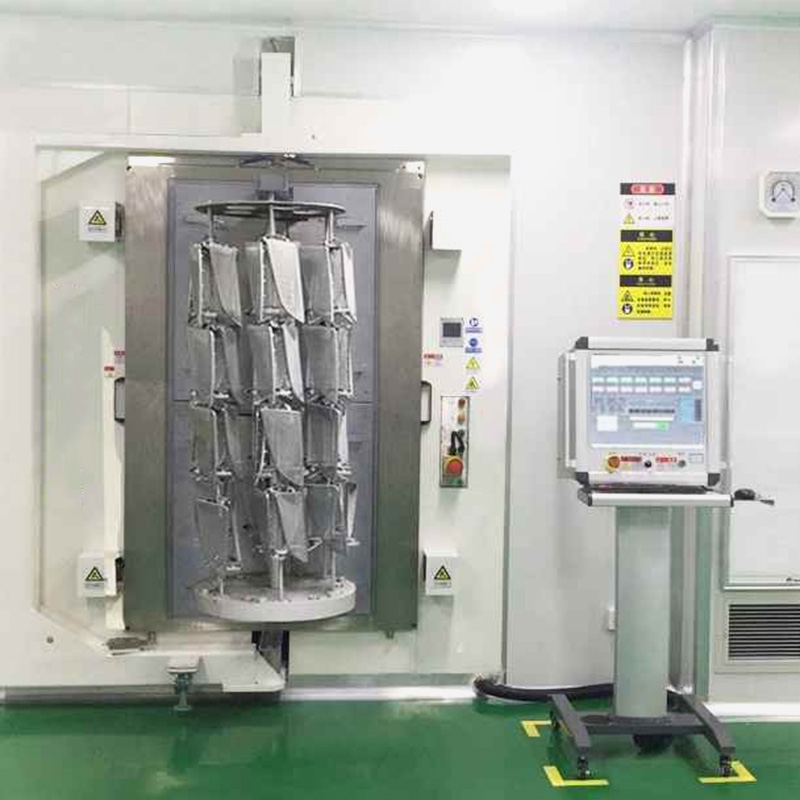
SUNFUN tillhandahåller maskiner och vakuumbeläggningsprocesser för 3D-delar, som används inom bil...
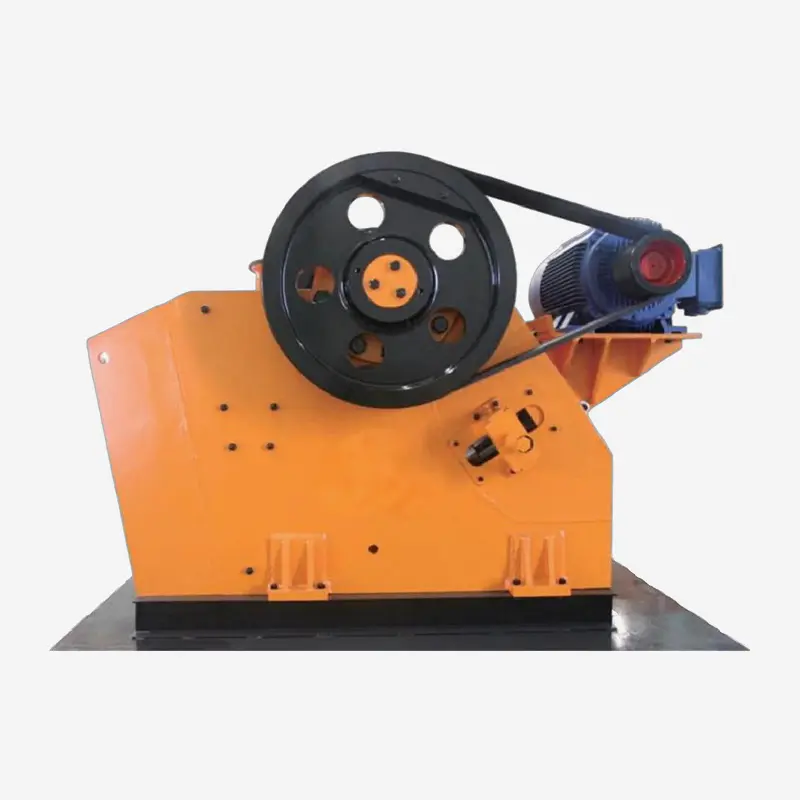
PV-seriens käftkross är en ny typ av utrustning utvecklad av vårt företag. It can crush various m...
Redo att förnya tillsammans? Kontakta våra experter.
Kontakta oss
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, Kina TEL/WhatsApp:Mobil terminal