
Aluminiumoxid keramiska precisionsstrukturdelar
Skräddarsydda strukturella komponenter som kombinerar aluminiumoxidens höga renhetsegenskaper med...

En precisionsbearbetningsverkstad i Ohio körde en sats av 316L delar av rostfritt stål genom ett nytt 5-axligt bearbetningscenter utan någon termisk kompensation och skrotade 14 av 100 komponenter. De kasserade delarna visade dimensionell drift på upp till 18 mikron på kritiska håldiametrar. Orsaken var inte verktygsgeometri eller spindelavbrott; det var den kumulativa effekten av termisk expansion som aldrig hade hanterats aktivt.
Precisionsbearbetad detalj noggrannhet är måttet på hur nära en tillverkad komponent matchar dess designspecifikationer. I högvärdiga industrier som flyg, medicinsk utrustning och drivlina för fordon är det ingen lyx att hålla toleranser inom ±5 mikron – det är ett avtalskrav. För att uppnå den nivån av konsistens krävs kontroll över sex ömsesidigt beroende faktorer: termiskt beteende, maskinstyvhet, verktygskondition, materialegenskaper, skärparametrar och operatörsexpertis.
Temperaturen är precisionens tysta fiende. Även en förändring på 1°C i omgivningstemperaturen kan expandera en 300 mm ståldel med nästan 3,5 mikron – tillräckligt för att förkasta en komponent med snäv tolerans. Verktygsmaskiner genererar värme genom spindelrotation, skärfriktion och hydrauliska system. Utan aktiv kylning ackumuleras denna termiska drift oförutsägbart. Moderna bearbetningsanläggningar använder kylvätskesystem med ±0,5°C stabilitet, och många integrerar termiska sensorer som återkopplas till CNC i realtid. För kritiska operationer rekommenderar vi klimatkontrollerade kapslingar som håller 20°C ± 0,2°C. Denna enstaka investering minskar ofta skrotkvoterna med över 40 % vid produktion av stora volymer.
Bidrag till termisk drift från maskinkälla
Procentandelar representerar genomsnittligt bidrag till totala termiska fel vid typiska fräsoperationer. Värdena varierar med maskinkonstruktion och driftsförhållanden.
Varje skäroperation genererar vibrationer – frågan är hur väl din maskin absorberar det. Låg styvhet leder till skrammel, vilket lämnar synliga märken och orsakar verktygsavböjning. En styv maskinram, ofta gjord av polymerbetong eller gjutjärn, kan dämpa frekvenser upp till 200 Hz, medan lätta strukturer ger resonans vid högre amplituder. Tester visar att ökad statisk styvhet med 25 % förbättrar ytfinishen med nästan en Ra-grad. Aktiva dämpningssystem, såsom avstämda massdämpare eller piezoelektriska ställdon, kan ytterligare minska vibrationerna med 60–70 %, vilket möjliggör högre spindelhastigheter utan att ge avkall på noggrannheten.
Vibrationsamplitud kontra skärhastighet
Relativ amplitud normaliserad till maximal vibration vid låg hastighet. Optimalt område motsvarar 60-80 % av maximalt spindelvarvtal med aktiv dämpning inkopplad.
Verktygets skick är utan tvekan den mest operatörskontrollerbara faktorn. Ett slitet verktyg producerar högre skärkrafter, genererar mer värme och lämnar en dålig ytfinish. Att byta insatser efter var 200–300:e del, beroende på material, är vanligt. Belagda verktyg (TiAlN, AlCrN) förlänger livslängden med upp till 300 % och minskar uppbyggd kant. Dessutom måste verktygets spånvinkel och släppningsvinkel anpassas till arbetsstyckets material - till exempel en positiv spån för aluminium, negativ för härdat stål. Vår precisionsbearbetning funktioner inkluderar verktygskonditionsövervakningssystem som upptäcker slitage i realtid, vilket förhindrar kostsamma avvikelser.
Verktygslivslängd efter beläggningstyp (timmar)
Testförhållanden: hårdmetallskär, 316L rostfritt stål, konstant skärhastighet och matningshastighet. Belagda verktyg visar avsevärt förlängd livslängd.
Alla metaller är inte skapade lika. Friskärande stål som 12L14 bearbetas enkelt, medan superlegeringar som Inconel 718 är notoriskt svåra. Materialets hårdhet, duktilitet och värmeledningsförmåga påverkar alla skärkrafter och verktygsslitage. Till exempel kräver titanlegeringar låga skärhastigheter och höga matningshastigheter för att undvika arbetshärdning. Ett enkelt bearbetningsindex, baserat på verktygets livslängd och ytfinish, kan vägleda processplaneringen. En egen databas som täcker över 200 material hjälper till att rekommendera idealiska parametrar för varje jobb.
Material med hög skärbarhet
Material med låg skärbarhet
Hastighet, matning och skärdjup bildar bearbetningens "gyllene triangel". Att springa för fort offra verktygets livslängd; för långsam minskar produktiviteten. Avancerade CNC-system använder adaptiv kontroll för att upprätthålla konstant spånbelastning, och justerar automatiskt matningshastigheter för att kompensera för verktygsslitage eller materialvariationer. En väl optimerad uppsättning parametrar kan förbättra noggrannheten med 15–20 % samtidigt som cykeltiden minskar. Design-of-experiment (DoE) används för att hitta rätt ställe för varje jobb, balansera ytfinish, dimensionsstabilitet och genomströmning.
Även den mest avancerade maskinen förlitar sig på skickliga operatörer. Att förstå verktygsslitagemönster, tolka ytfinish och göra mikrojusteringar kan rädda tusentals delar från skrot. Investeringar i kontinuerlig utbildning och uppmuntran av operatörer att dela insikter över skift ger betydande avkastning. En kultur som värdesätter precision framför hastighet – och belönar problemlösning – ger ofta de högsta precisionsvinsterna. Intern statistik visar att butiker med engagerade operatörer har 30 % färre kvalitetsvarningar och 25 % högre förstapassage.
| Faktor | Inverkan på noggrannheten | Begränsande tillvägagångssätt |
| Termisk drift | ± 10–20 µm | Kylvätskekontroll, klimatkapsling |
| Vibration | ± 5–15 µm | Styv ram, aktiv dämpning |
| Verktygsslitage | ± 8–25 µm | Belagda verktyg, realtidsövervakning |
| Materialvariabilitet | ± 3–12 µm | Förval, batchtestning |
| Skärningsparametrar | ± 4–18 µm | Adaptiv styrning, DoE-optimering |
| Operatörsskicklighet | ± 5–15 µm | Utbildning, standardarbetsrutiner |
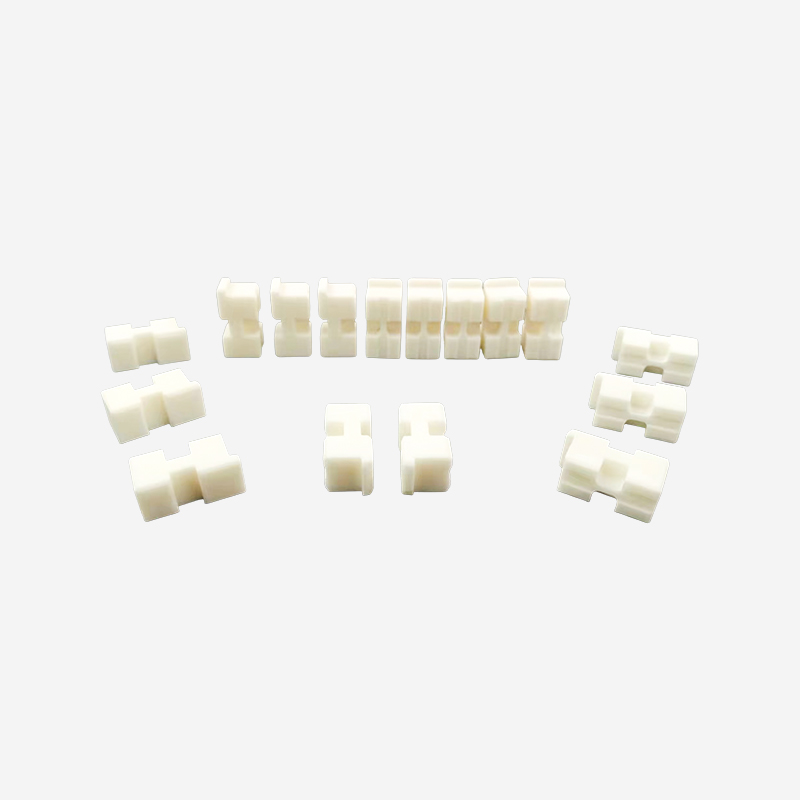
Skräddarsydda strukturella komponenter som kombinerar aluminiumoxidens höga renhetsegenskaper med...
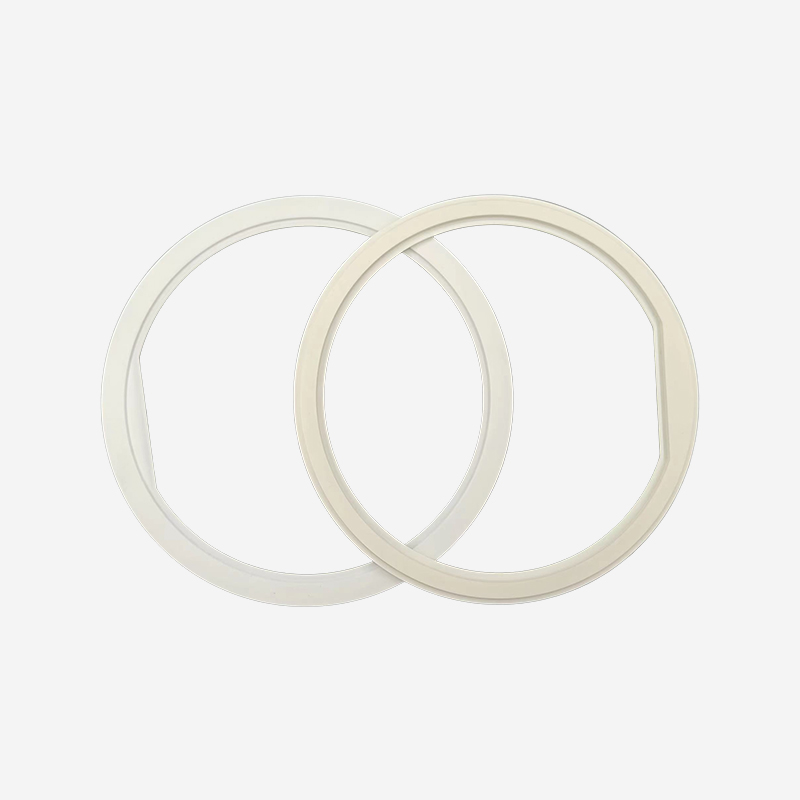
Ett omfattande utbud av högpresterande keramiska reservdelar utformade för att ersätta traditione...
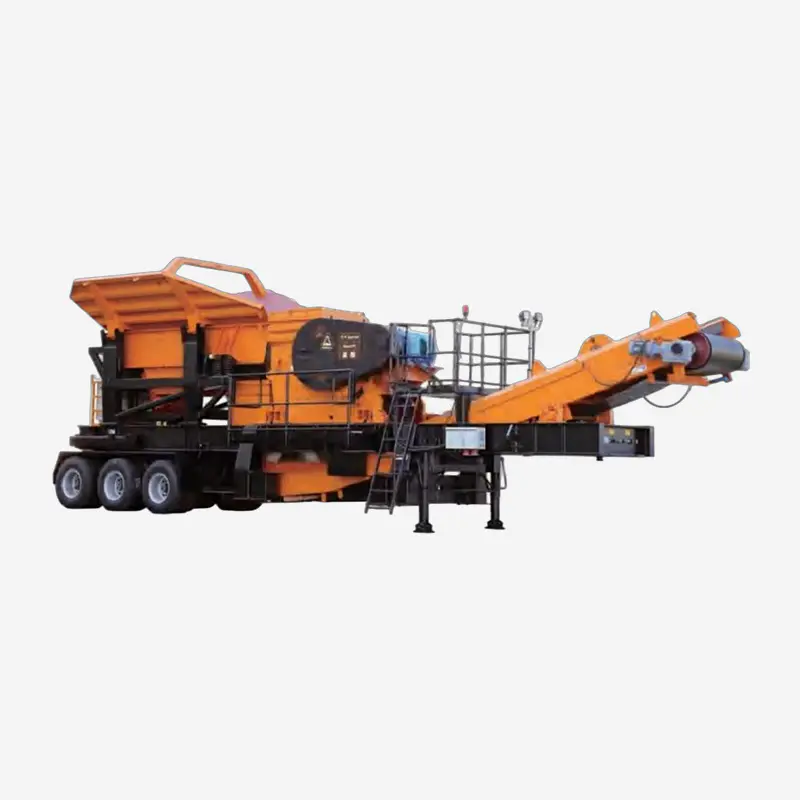
Den mobila krossstationen CW710J på hjul är en egenutvecklad mobil kross- och sållutrustning av S...
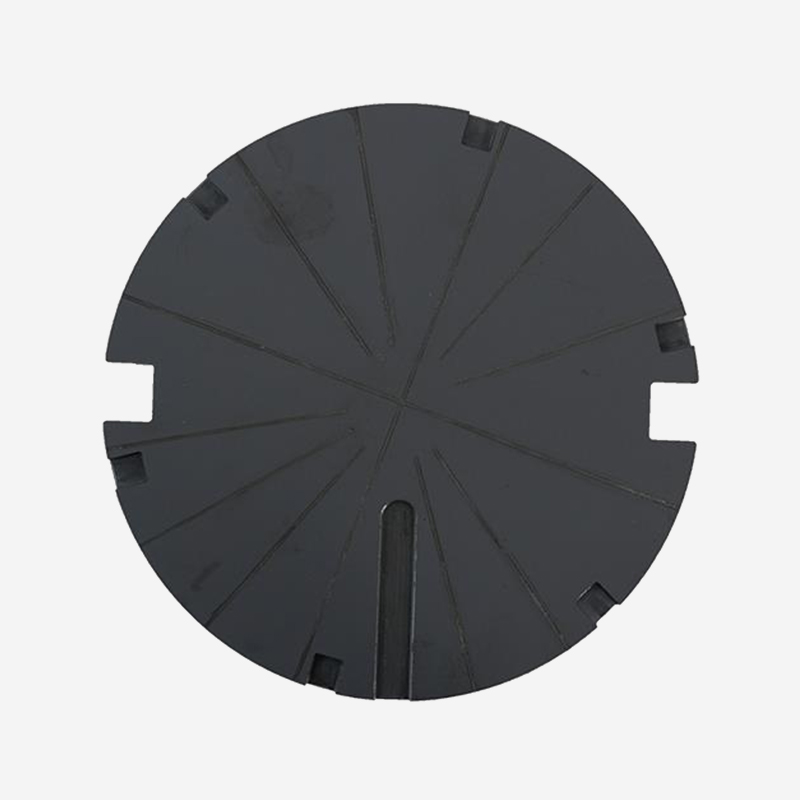
Produktegenskaper Supervärmebeständighet: Tålig mot 1400 °C under lång tid, hög värmeledn...
Ansökningsfält Optisk glaspolering, såsom K9 och kvartsglas. GM-serien av högprecisionspo...
Ansökningsfält Optisk glaspolering, såsom K9 och kvartsglas. GM-serien av högprecisionspo...
Redo att förnya tillsammans? Kontakta våra experter.
Kontakta oss
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, Kina TEL/WhatsApp:Mobil terminal