
Lättvikts optiska kiselkarbidreflektorer och strukturella komponenter
Kiselkarbid har en extremt låg porositet, en enhetlig och tät mikrostruktur, en låg densitet och ...

En liten maskinverkstad i Ohio fick en brådskande order på 200 hydrauliska grenrörsblock som krävde 18 olika borroperationer, var och en med positionstoleranser på ±0,02 mm. Verkstadsägaren hade två alternativ: montera varje block manuellt på en manuell fräsmaskin, med en beräknad cykeltid på 45 minuter per detalj, eller programmera ett CNC-bearbetningscenter som skulle färdigställa varje block på 12 minuter med perfekt repeterbarhet. Han valde CNC, levererade beställningen tre dagar tidigare och fick ett långtidskontrakt med kunden. Det beslutet handlade inte bara om snabbhet – det handlade om att anamma en tillverkningsteknik som har revolutionerat modern produktion.
Dator numerisk styrbearbetning är ryggraden i modern tillverkning. Från flygkomponenter och medicinska implantat till bildelar och hemelektronik, CNC-maskiner producerar precisionsdelarna som driver vår värld. Men vad är egentligen CNC-bearbetning? Den här omfattande guiden förklarar processen, utforskar dess breda tillämpningar och undersöker både dess fördelar och begränsningar. Oavsett om du är ny på tillverkning eller utvärderar produktionsmetoder för ditt nästa projekt, kommer denna resurs hjälpa dig att förstå varför CNC-bearbetning har blivit guldstandarden för precisionstillverkning.
CNC-bearbetning är en subtraktiv tillverkningsprocess som använder förprogrammerad datormjukvara för att kontrollera rörelsen av verktygsmaskiner och skärutrustning. Till skillnad från manuell bearbetning, där en operatör direkt styr maskinens rörelser med hjälp av handrattar och spakar, följer CNC-maskiner en digital kod – typiskt G-kod och M-kod – som dikterar varje åtgärd med extrem precision. Denna automatisering möjliggör konsekvent, repeterbar produktion av komplexa delar som skulle vara svåra eller omöjliga att producera manuellt.
CNC-teknik kan tillämpas på ett brett utbud av maskiner, inklusive kvarnar, svarvar, överfräsar, slipmaskiner och elektriska urladdningsmaskiner. Varje typ av maskin tjänar ett specifikt syfte. CNC-fräsmaskiner använder roterande skärverktyg för att ta bort material från ett stationärt arbetsstycke, vilket gör dem idealiska för att skapa komplexa former och plana ytor. CNC-svarvar, å andra sidan, roterar arbetsstycket medan ett stationärt skärverktyg tar bort material, vilket är perfekt för cylindriska delar som axlar, bussningar och fästelement. Mer avancerade 5-axliga CNC-maskiner kan rotera arbetsstycket eller verktygshuvudet längs flera axlar samtidigt, vilket möjliggör skapandet av mycket komplexa geometrier i en enda uppsättning.
I kärnan förvandlar CNC-bearbetning en digital design – en 3D CAD-modell – till en fysisk del genom en serie exakta, kontrollerade materialborttagningsoperationer. Processen är repeterbar, skalbar och kan hålla toleranser så snäva som ±0,005 mm, vilket gör den oumbärlig för industrier där precision är av största vikt.
CNC-bearbetningsprocessen följer en väldefinierad sekvens av steg, som börjar med en digital design och slutar med en färdig fysisk del. Att förstå detta arbetsflöde är viktigt för att uppskatta teknikens möjligheter och begränsningar.
Det första steget är att skapa en 3D CAD-modell av delen med hjälp av datorstödd designprogramvara. Denna digitala modell definierar delens geometri, dimensioner och toleranser. När designen är klar importeras den till CAM-programvaran, som genererar verktygsbanorna och maskinkoden som styr skärverktygen. CAM-programmeraren specificerar skärhastigheter, matningshastigheter, verktygsval och skärsekvenser för att optimera bearbetningsprocessen. Den resulterande G-koden laddas sedan in i CNC-maskinens styrenhet, som tolkar koden och utför bearbetningsoperationerna.
Under bearbetning hålls arbetsstycket säkert i maskinen med hjälp av skruvstäd, chuckar eller specialanpassade fixturer. Skärverktyget roterar eller rör sig enligt de programmerade instruktionerna och tar bort material i exakta steg. Kylvätska appliceras för att kontrollera temperaturen, smörja skärgränssnittet och rensa bort spån. Under hela processen övervakar operatörer maskinen och utför inspektioner under processen för att verifiera att dimensionerna hålls inom toleransen. Efter att bearbetningen är klar kan delen genomgå sekundära operationer såsom gradning, ytbehandling eller värmebehandling innan slutinspektion och frakt.
Detta arbetsflöde i tre steg – design, programmering och bearbetning – är grunden för varje CNC-produktion, oavsett om det produceras en enskild prototyp eller hundra tusen delar.
CNC-tekniken omfattar flera distinkta bearbetningsprocesser, var och en anpassad till olika geometrier och produktionskrav. De vanligaste CNC-processerna inkluderar fräsning, svarvning, borrning och slipning.
CNC-fräsning är den mest mångsidiga processen, som kan producera komplexa tredimensionella former på plana eller konturerade ytor. Fräsmaskiner använder roterande skärverktyg med flera tänder för att ta bort material, och de kan utrustas med automatiska verktygsväxlare som möjliggör flera operationer i en enda uppsättning. Treaxlig fräsning är vanligt förekommande för prismatiska detaljer, medan 4-axlig och 5-axlig fräsning möjliggör tillverkning av intrikata detaljer med böjda ytor och underskärningar.
CNC-svarvning används för cylindriska delar, där arbetsstycket roterar mot ett stationärt skärverktyg. Svarvningsoperationer inkluderar vändning, svarvning, gängning, spårning och borrning. Moderna svarvcentra inkluderar ofta spänningsförande verktyg, vilket möjliggör fräsning och borrning utan att ta bort delen från svarven – en förmåga som kallas frässvarvning eller multi-tasking.
CNC-borrning används för att skapa exakta hål med exakta diametrar och djup. Avancerade borrcykler kan innefatta hackborrning för djupa hål och gängning för invändiga gängor. CNC-slipning uppnår fin ytfinish och snäva toleranser på härdade material, ofta som en finbearbetning efter andra bearbetningsprocesser.
Vanliga CNC-processer efter applikation
Relativ applikationsfrekvens i typiska CNC-bearbetningsverkstäder. Fräsning och svarvning är de vanligaste primärprocesserna.
CNC-bearbetning betjänar praktiskt taget alla branscher som kräver högprecisionskomponenter. Teknikens förmåga att producera komplexa geometrier med snäva toleranser gör den oumbärlig för verksamhetskritiska applikationer.
Inom flygindustrin producerar CNC-bearbetning strukturkomponenter, motordelar, landningsställ och turbinblad av material som titan, Inconel och aluminium. Dessa delar måste tåla extrema temperaturer, tryck och påfrestningar, och varje avvikelse från specifikation kan äventyra säkerheten. Inom medicinteknisk industri skapar CNC-bearbetning kirurgiska instrument, ortopediska implantat, tandproteser och komponenter för diagnostisk utrustning. Material som rostfritt stål, titan och PEEK används ofta, och delar måste uppfylla stränga standarder för biokompatibilitet och renlighet.
Bilindustrin förlitar sig på CNC-bearbetning för motorblock, cylinderhuvuden, transmissionskomponenter och upphängningsdelar. Högvolymproduktion använder ofta CNC-maskiner för kärntillverkning, medan lågvolym- och prototyparbete drar nytta av flexibiliteten hos CNC-bearbetningscentra. Inom elektronikindustrin producerar CNC-bearbetning kylflänsar, kapslingar, kontakter och halvledarkomponenter med den precision som krävs för moderna enheter. Våra lösningar för precisionsmekanisk tillverkning tjänar alla dessa industrier och levererar delar som uppfyller de mest krävande specifikationerna.
Radar med materialkapacitet
En typisk precisionsbearbetningsverkstads kapacitet över vanliga materialtyper. Aluminium och rostfritt stål bearbetas oftast, medan titan och Inconel kräver specialverktyg och expertis.
CNC-bearbetning erbjuder flera distinkta fördelar jämfört med manuell bearbetning och andra tillverkningsprocesser, vilket gör det till det föredragna valet för ett brett spektrum av applikationer.
Precision och noggrannhet är kanske de viktigaste fördelarna med CNC-bearbetning. Processens datorstyrda karaktär eliminerar variationen i samband med manuell drift, vilket säkerställer att varje tillverkad del matchar designspecifikationerna exakt. Denna repeterbarhet är avgörande för industrier där jämn kvalitet krävs över stora produktionsserier.
Snabbhet och effektivitet är också viktiga fördelar. CNC-maskiner kan arbeta kontinuerligt med minimala operatörsingripanden, ofta släcks belysningen under arbetstid för att maximera produktiviteten. När ett program väl har utvecklats kan samma del produceras konsekvent i hög hastighet, vilket minskar cykeltiderna och sänker kostnaderna per del. För komplexa delar kan CNC-bearbetning utföra flera operationer i en enda installation, vilket minskar tiden och kostnaderna förknippade med hantering och ompositionering.
Flexibilitet är en annan stor fördel. CNC-maskiner kan snabbt omprogrammeras för att ta emot designändringar eller nya delar, vilket gör dem idealiska för prototypframställning och produktion i låg volym. Med den växande användningen av 5-axliga och multi-tasking-maskiner kan allt mer komplexa geometrier produceras utan behov av sekundära operationer eller flera inställningar.
Viktiga fördelar
Branschfördelar
Trots sina många fördelar har CNC-bearbetning flera begränsningar som måste beaktas vid utvärdering av produktionsmetoder.
Höga kapitalkostnader är ett betydande hinder för inträde. CNC-maskiner är dyra att köpa, installera och underhålla, och den nödvändiga stödutrustningen – såsom verktyg, arbetshållning och inspektionssystem – bidrar till den totala investeringen. För små butiker eller projekt med låga volymer kan kostnaden vara oöverkomlig, vilket gör manuell bearbetning eller outsourcing mer attraktiva alternativ.
Programmerings- och installationskomplexitet är en annan begränsning. Att skapa verktygsbanorna och G-koden för komplexa delar kräver skickliga programmerare med expertis inom CAM-mjukvara. Programmeringsfel kan leda till verktygskrascher, skrotade delar och maskinskador, så tid och kostnad för programmering måste tas med i projektplaneringen. För enkla delar kan programmeringskostnaderna uppväga fördelarna med CNC-automatisering.
Material- och verktygsbegränsningar finns också. Medan CNC-bearbetning kan bearbeta ett brett utbud av material, är vissa material - såsom härdat stål, keramik och kompositer - svåra eller dyra att bearbeta. Verktygsslitage är ett konstant övervägande, och verktygskostnaderna kan vara betydande för hårda material eller långa produktionsserier. Dessutom är CNC-bearbetning en subtraktiv process, vilket innebär att den genererar avfallsmaterial i form av spån och skrot, vilket kan vara kostsamt att hantera för dyra material.
| Karakteristiskt | CNC-bearbetning | Manuell bearbetning |
| Precision | ±0,005 till 0,025 mm | ±0,05 till 0,25 mm |
| Repeterbarhet | Utmärkta, nästan identiska delar | Operatörsberoende |
| Produktionshastighet | Hög, kontinuerlig drift | Lägre, operatörsutmattning |
| Inställningstid | Typiskt 1-4 timmar | 15-60 minuter |
| Skicklighetskrav | Hög (programmeringsinställning) | Hög (manuell fingerfärdighet) |
| Kostnad per del | Minskar med volymen | Ökar med komplexiteten |
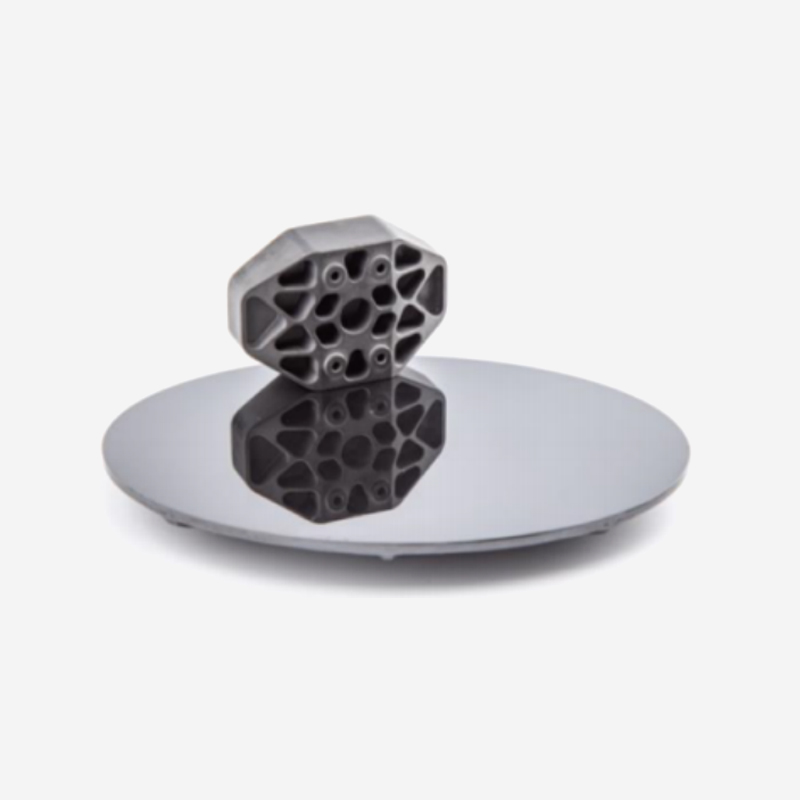
Kiselkarbid har en extremt låg porositet, en enhetlig och tät mikrostruktur, en låg densitet och ...
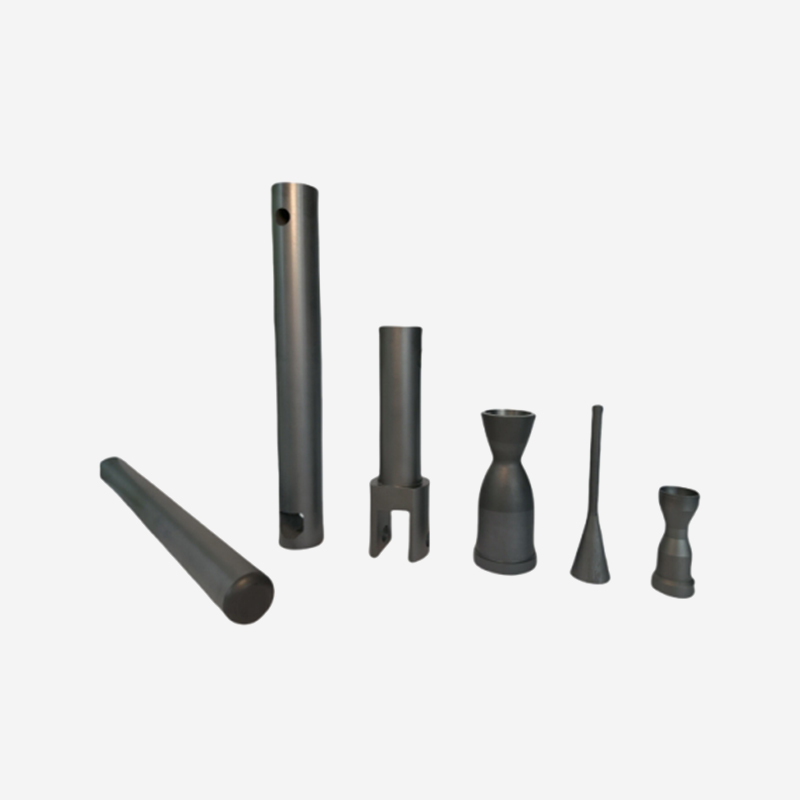
För de mest krävande högtemperaturapplikationerna överträffar sintrad kiselkarbid de flesta metal...
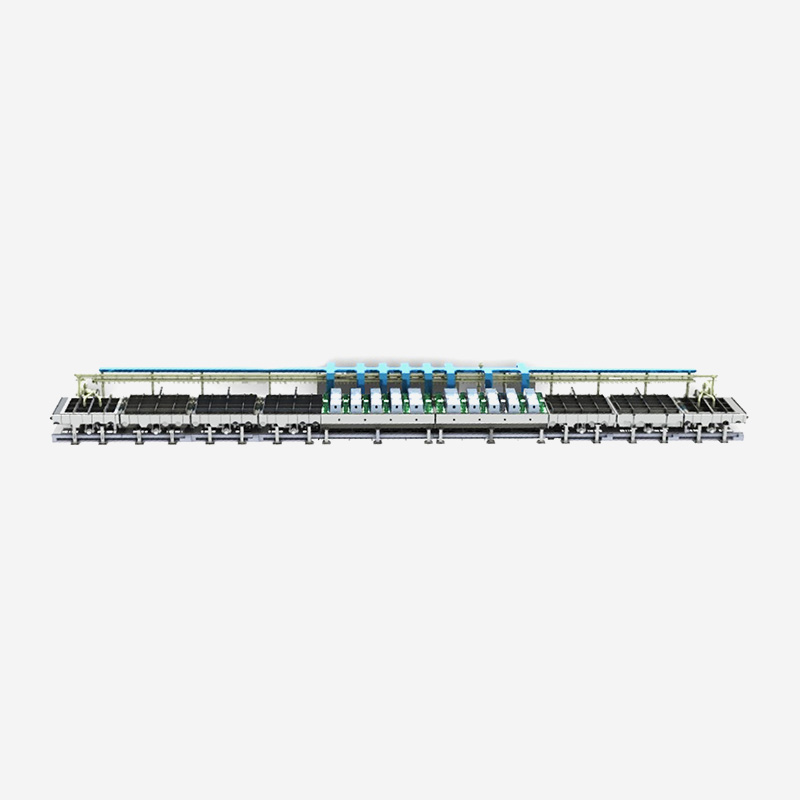
Ett horisontellt online magnetronförstoftande kontinuerligt beläggningssystem som förbereder geno...
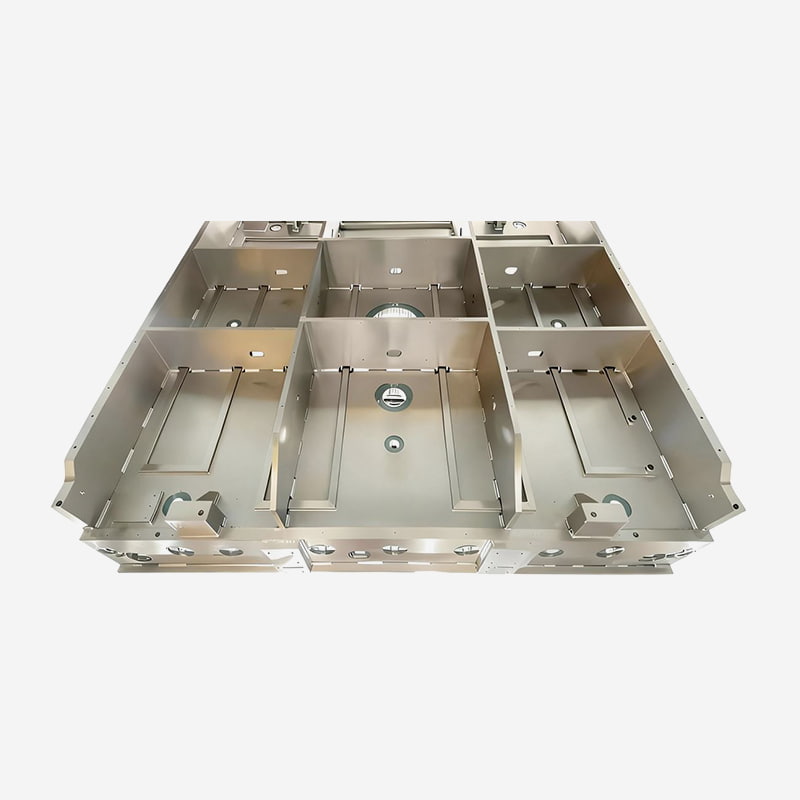
Dessa kammare är konstruerade för ALD-, CVD- och PVD-processer och har överlägsen tätningsintegri...
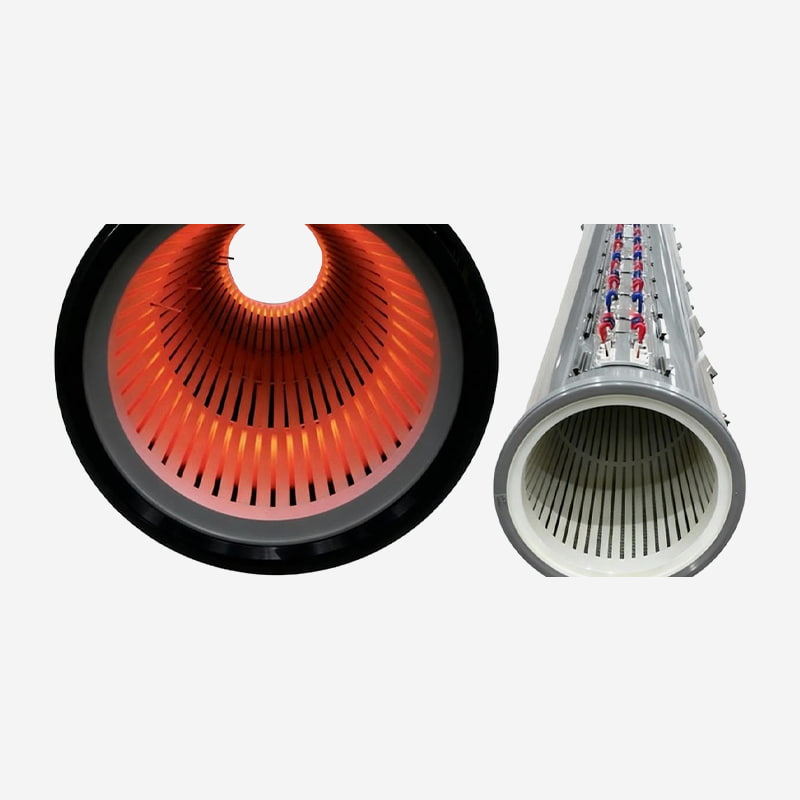
Vi tillhandahåller ett omfattande utbud av högpresterande nyckelkomponenter för tunnfilmsdeponeri...
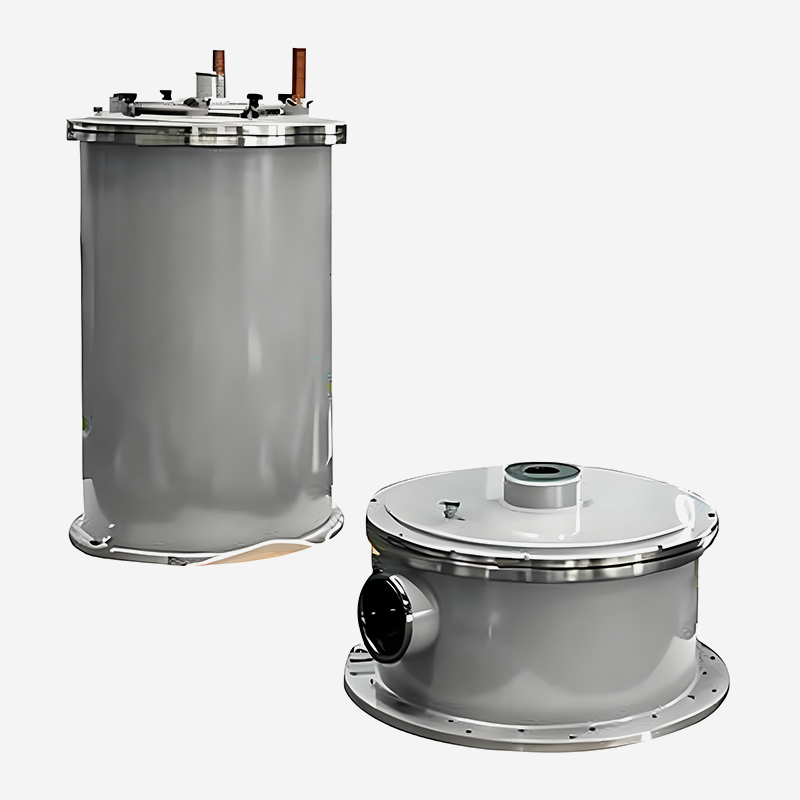
Speciellt utformad för SiC- och GaN-kristalltillväxt, ger exceptionell termisk fältstabilitet och...
Redo att förnya tillsammans? Kontakta våra experter.
Kontakta oss
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, Kina TEL/WhatsApp:Mobil terminal