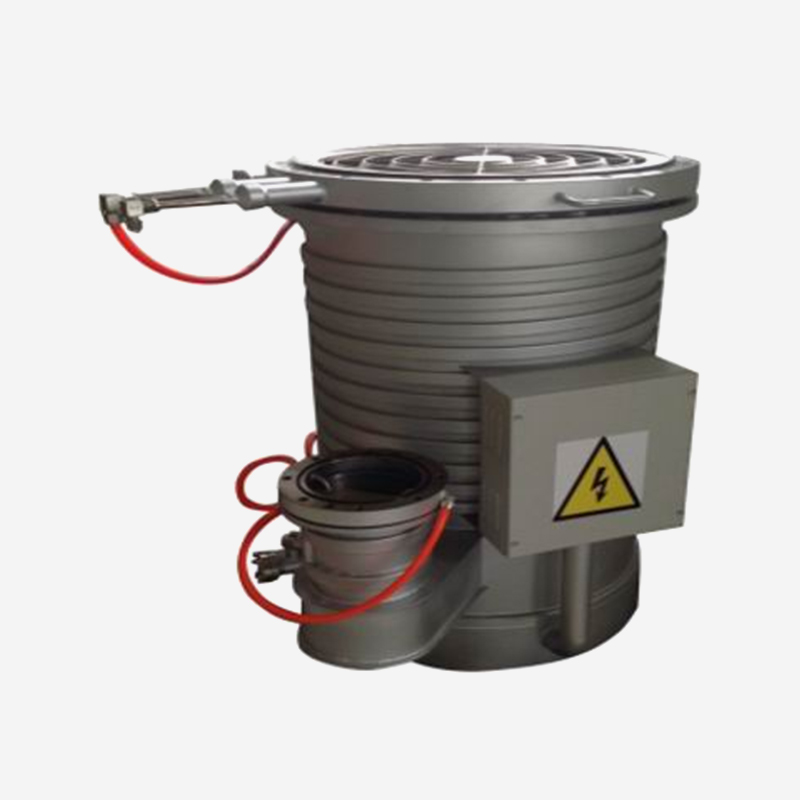
När en processingenjör specificerar en industriell vakuumkammare handlar den första frågan sällan om pumpen. Det börjar vanligtvis med måltrycket, storleken på delarna som måste passa inuti och processen som kommer att köras där. Dessa tre variabler driver de flesta beslut som följer.
En industriell vakuumkammare är ett förseglat hölje som tar bort gasmolekyler från dess inre för att skapa en kontrollerad lågtrycksmiljö. Den praktiska utmaningen är inte bara att dra ett vakuum; den håller den pålitligt medan processen inuti gör sitt arbete - beläggning, torkning, limning eller termisk cykling.
Den här guiden förklarar hur industriella vakuumkammare fungerar, vilken form och flänsalternativ som passar vilka applikationer och vad du ska utvärdera innan du köper.
En vakuumkammare definieras av dess slutliga tryck, pumphastighet, inre geometri och de material som används i dess väggar och tätningar. Trycket uttrycks i Pascal (Pa) eller Torr, och arbetsområdet bestämmer nivån på den tekniska ansträngningen som krävs.
Grovt vakuum täcker tryck ner till ungefär 100 Pa och används för enkel torkning och avgasning. Högvakuum fungerar i 10 -1 till 10 -4 Pa-sortiment och är vanligt i beläggningssystem och halvledarverktyg. Ultrahögt vakuum fungerar under 10 -7 Pa och kräver lågavgasande material, helmetalltätningar som CF-flänsar och strikta rengöringsprocedurer.
Nyckel takeaway: Ange först processtrycket och verifiera sedan att kammarskalet, flänsarna och ventilerna är klassade för den trycknivån.
Utöver tryck måste kammarkroppen dimensioneras för arbetsstyckena eller fixturerna som går inuti. Väggtjocklek, svetskvalitet och ytfinish påverkar alla avgasning och förmågan att nå lågt tryck. För de flesta industriella processer är 304 eller 316 rostfritt stål standardmaterialet, medan aluminium är vanligt i stora kammare där vikten är ett problem.
Kammarformen bestäms ofta av processen, inte av preferens. Varje geometri har styrkor som är viktiga i specifika produktionsmiljöer.
| Type | Form | Typisk användning |
|---|---|---|
| Box | Rektangulär | Termisk testning, batchfixturer, inspektionsverktyg |
| Cylindrisk | Rund med platta ändar | Beläggning, torkning, avgasning, kristalltillväxt |
| Sfärisk | Sfär | Rymdsimulering, forskning, enhetliga tryckstudier |
| Bell Jar | Kupol med lyftmekanism | Optisk beläggning, laboratorie-FoU, små partier |
Boxkammare är mest flexibla när arbetsbelastningen inkluderar fixturer eller udda geometrier. Cylindriska kammare är att föredra i beläggningslinjer eftersom arbetsstycket kan rotera inuti pumpaxeln. Sfäriska kammare utmärker sig i applikationer som kräver jämn tryckfördelning. Klockburkar är fortfarande vanliga inom forskning och utveckling och optisk beläggning eftersom kupolen kan lyftas snabbt.
Industriella vakuumkammare är inte begränsade till halvledarfabriker. De spelar en central roll i flygtester, beläggningslinjer, livsmedelsbearbetning och tillverkning av energiutrustning.
Vid halvledartillverkning används kammare för deponering, etsning, bindning och glödgning. Tredje generationens kiselkarbidenheter (SiC) kräver kontrollerade ultrahöga vakuumförhållanden under epitaxiell tillväxt och waferbindning. En rätt utformad högvakuum och ultrahögt vakuum halvledarkammare bibehåller det låga bastrycket och låga utgasningen som dessa processer behöver.
 Högvakuum- och ultrahögvakuumkammare för halvledarprocesser Dessa kammare uppfyller HV- och UHV-standarder och är heliumläckagetestade för ultralåga läckagehastigheter, vilket stödjer avsättning, etsning, bindning och glödgning vid halvledartillverkning. Visa produkt →
Flyg- och rymdprogram använder vakuumkammare för att simulera rymdförhållanden, testa termisk cykling och verifiera prestanda hos flygelektronik, tätningar och konstruktionsmaterial. Kammare som används i denna sektor behöver ofta rymma stora fixturer och upprätthålla en stabil temperaturkontroll. Vakuumkammare för rymdfart är designade med den styvhet och storlek som behövs för dessa krävande försök.
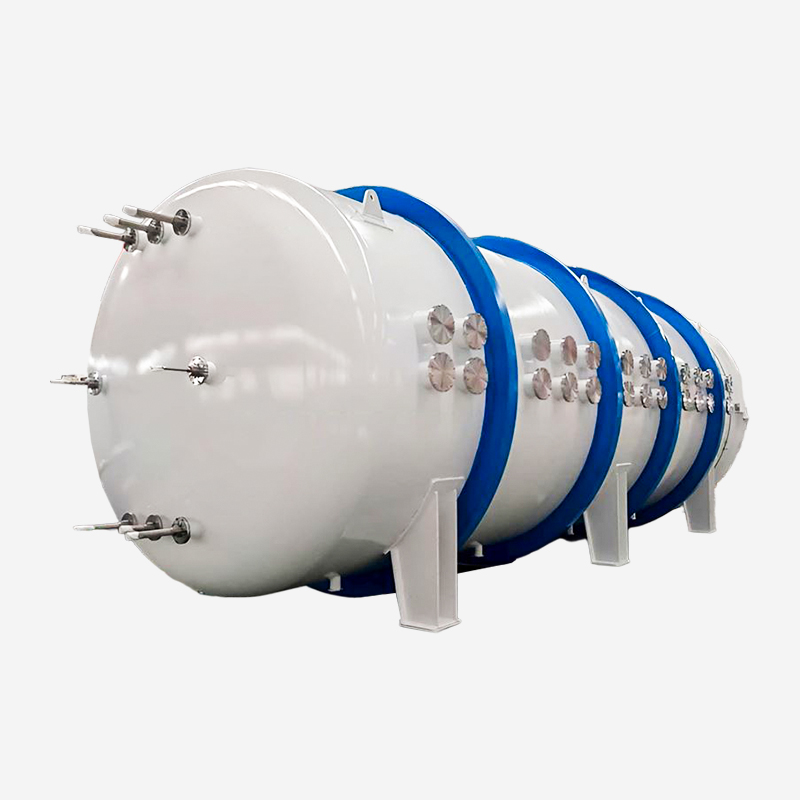 Flygvakuumkammare för att simulera extrema rymdförhållanden Dessa högvakuum experimentella kammare har robust strukturell integritet och komplexa vakuumgränssnitt, lämpliga för termisk cykling och prestandatestning av flyg- och rymdkomponenter. Visa produkt →
Beläggningslinjer för optik, fordonskomponenter och displaypaneler är beroende av kammare som stöder sputtering, förångning eller PECVD-processer. A kontinuerlig beläggningskammare hjälper till att bevara genomströmningen samtidigt som den bibehåller jämn filmtjocklek över substratet.
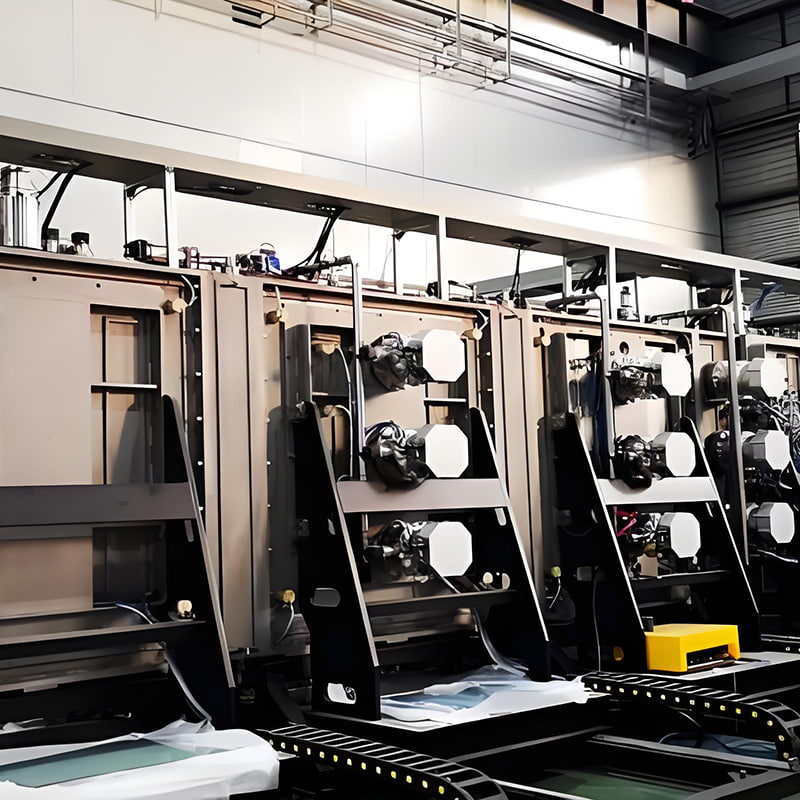 Kontinuerlig linjebeläggningskammare för högvolym inline-produktion Dessa kammare är designade för kontinuerligt materialflöde och flerskiktsbeläggning, och ökar genomströmningen och bibehåller en jämn filmtjocklek, idealisk för optik, bil- och bildskärmsbeläggningslinjer. Visa produkt →
Frystorkning, vakuumtorkning och sterilisering är typiska applikationer inom läkemedels- och livsmedelssektorn. Dessa processer körs med måttliga vakuumnivåer och kräver ofta en konstruktion av rostfritt stål som uppfyller hygienkrav.
Rostfritt stål är det vanligaste materialet för vakuumkammare eftersom det motstår korrosion, har låg utgasning och är kompatibelt med de flesta processkemi. Aluminium används för stora eller mobila kammare där vikten spelar roll. Ytfinish påverkar prestandan: en jämnare interiör minskar gasadsorptionen och gör rengöringen enklare, vilket är avgörande för arbete med ultrahögt vakuum.
Flänsstandarder avgör hur enkelt det är att koppla ihop pumpar, ventiler och mätare. KF-flänsar passar grova och högvakuumapplikationer. CF-flänsar med kopparpackningar stödjer ultrahögt vakuum. ISO-flänsar passar högvakuumsystem med större hålstorlekar. Den högra flänsen påverkar också underhållstid och långtidsläckage.
Pumpsystemet måste matcha volymen och gasbelastningen i processen. Oljediffusionspumpar, turbomolekylära pumpar och torrpumpar har var och en styrka. Ventiler måste täta på ett tillförlitligt sätt vid det erforderliga trycket och väljas för deras aktiveringsmetod, livslängd och materialkompatibilitet.
Kammarskalet, flänsarna och de interna fixturerna måste bearbetas med snäva toleranser så att sätet tätar korrekt och spänningen fördelas jämnt. Att välja en tillverkare med beprövad precisionsbearbetningsförmåga gör en mätbar skillnad i livslängden och tätheten för den slutliga kammaren.
Innan du begär en offert, skriv ner dessa sju parametrar. De täcker de flesta av de frågor som en leverantör kommer att ställa.
Om du kan ange dessa värden kan en tillverkare snabbt uppskatta kammarkonfigurationen, pumphastigheten och kostnadsintervallet.
Högvakuum täcker vanligtvis intervallet från 10 -1 Pa ner till 10 -4 Pa, vilket räcker för de flesta beläggnings- och torkningsprocesser. Ultrahögt vakuum (UHV) är under 10 -7 Pa och kräver lågavgasande material, helt metalltätningar och mycket noggrann ytbehandling.
Använd KF för grova och högvakuumsystem med små hålstorlekar, CF för ultrahögt vakuum med kopparpackningstätningar och ISO för högvakuumsystem som kräver större diametrar. Valet beror också på hur ofta flänsen måste öppnas och tätas igen.
Ja, men bara om kammarvolymen, pumpsystemet och den inre finishen är designade för den mest krävande processen bland dem. Att byta från en process med hög temperatur till en process med låg utgasning kan kräva ytterligare tid för rengöring och bakning.
Evakueringstiden beror på kammarens volym, pumphastigheten, gasbelastningen och måltrycket. För att uppskatta det, beräknar leverantörer vanligtvis den effektiva pumphastigheten och den totala utgasningsarean och matchar sedan det till det önskade tryckfallet.
Att välja en industriell vakuumkammare är ett systembeslut. Processtrycket, arbetsbelastningsgeometrin och processtypen sätter gränserna för allt annat - materialet, flänsstandarden, pumpkonfigurationen och tätningsdesignen.
Lägg tid på specifikationen innan du jämför leverantörer. Mät delarna som ska gå in, bekräfta måltrycket och läckagehastigheten och var tydlig med processkemin. Med dessa fakta i hand blir urvalsprocessen en fråga om teknisk passform, inte gissningar.
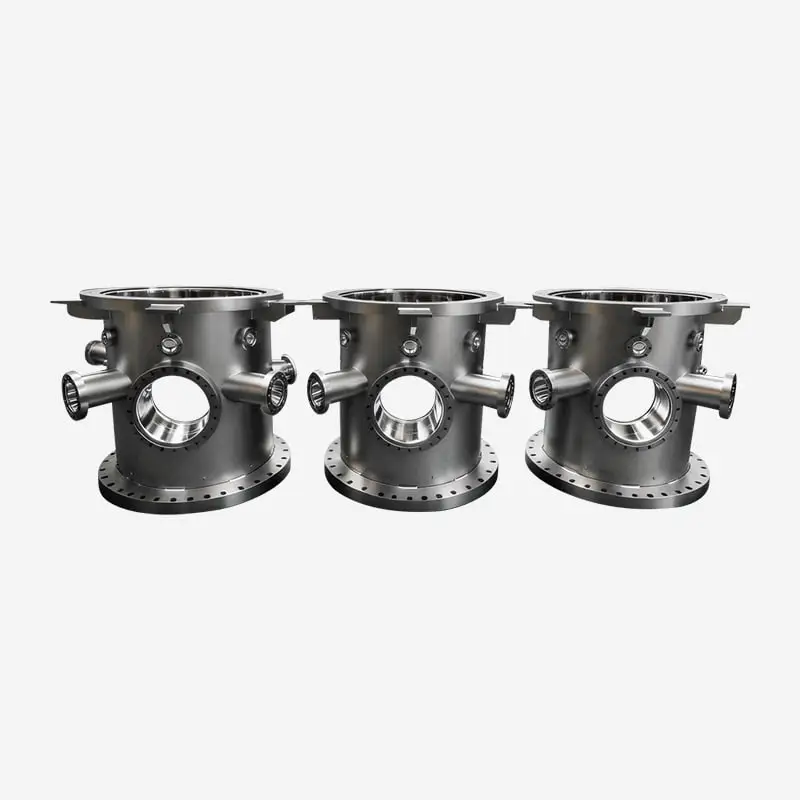
Dessa kammare uppfyller HV- och UHV-standarder och är rigoröst heliumläckagetestade för att säker...
Kiselkarbid har en extremt låg porositet, en enhetlig och tät mikrostruktur, en låg densitet och ...
För de mest krävande högtemperaturapplikationerna överträffar sintrad kiselkarbid de flesta metal...
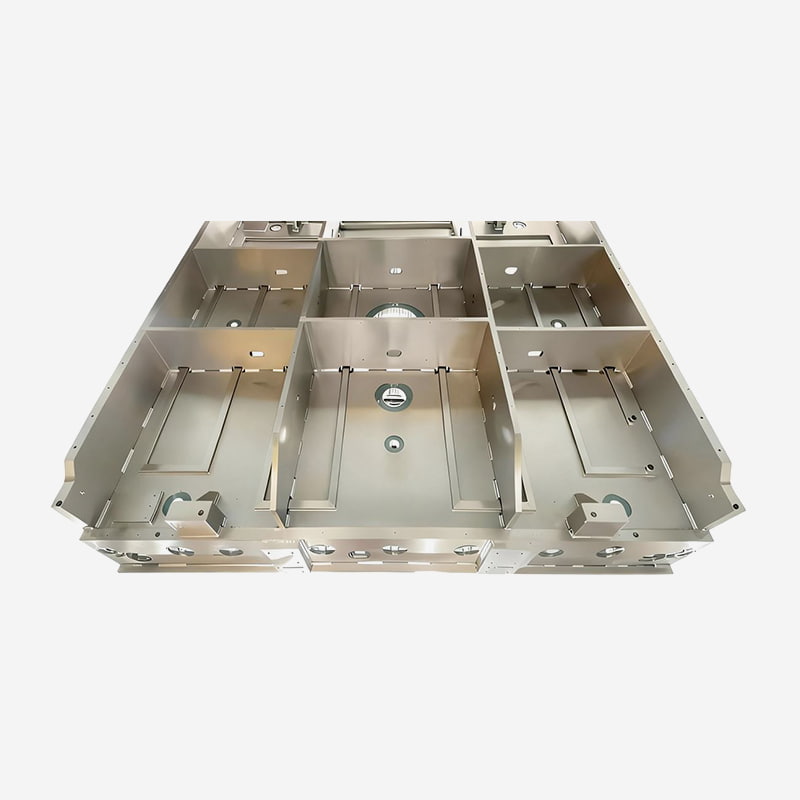
Dessa kammare är konstruerade för ALD-, CVD- och PVD-processer och har överlägsen tätningsintegri...
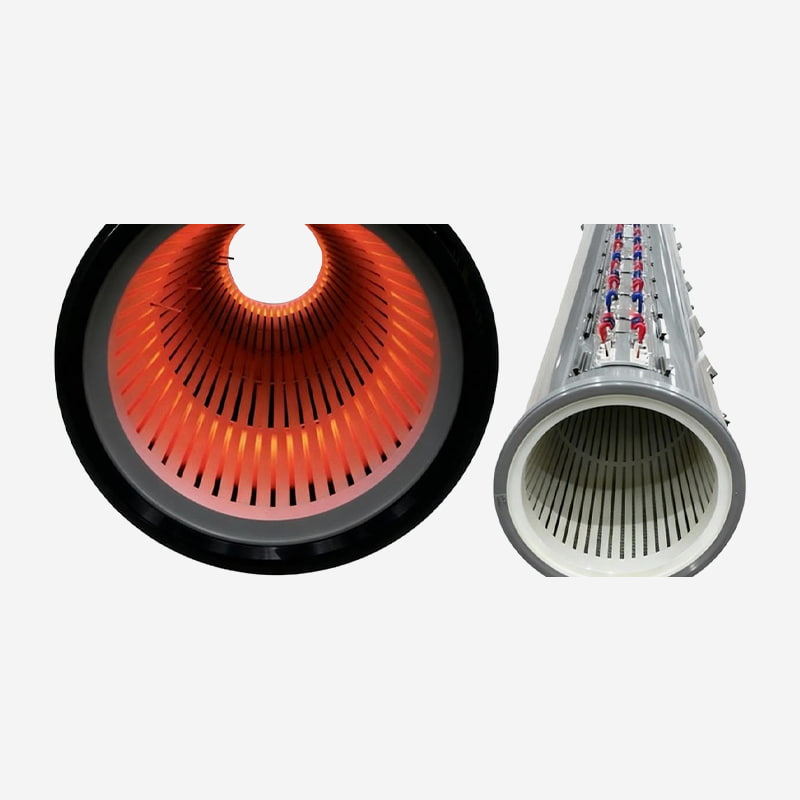
Vi tillhandahåller ett omfattande utbud av högpresterande nyckelkomponenter för tunnfilmsdeponeri...
Redo att förnya tillsammans? Kontakta våra experter.
Kontakta oss
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, Kina TEL/WhatsApp:Mobil terminal