
Högvakuum och ultrahögt vakuum allmänna halvledarvakuumkammare
Dessa kammare uppfyller HV- och UHV-standarder och är rigoröst heliumläckagetestade för att säker...

Beläggningslinjer, halvledarprocessverktyg och forskningsinstrument saktar ner eller misslyckas när vakuumtrycket avviker. I många fall är källan inte pumpen utan en sliten tätning, en underdimensionerad fläns eller ett material med en oväntat hög utgasningshastighet. Högvakuumutrustning är inte en enda produkt. Det är ett anslutet system av pumpar, kammare, ventiler, rörledningar och komponenter som måste arbeta tillsammans för att nå och hålla tryck mellan 10 -5 och 10 -1 Pa. Att förstå hur dessa delar passar ihop är det första steget för att undvika kostsamma stillestånd.
Högvakuumutrustning avser de integrerade komponenterna som skapar och upprätthåller ett tryckområde på ungefär 10 -5 till 10 -1 Pa. Nedanför det rör sig system till territorium med ultrahögt vakuum, där olika material, tätningar och procedurer blir obligatoriska.
IUPAC-klassificeringen är det mest användbara sättet att orientera terminologin.
| Vakuumnivå | Tryckområde | Typiska applikationer |
|---|---|---|
| Grovt vakuum | 10 3 till 10 5 Pa | Filtrering, förpackning, torkning |
| Medium vakuum | 10 -1 till 10 3 Pa | Avgasning, destillation |
| Högt vakuum | 10 -5 till 10 -1 Pa | Beläggning, elektronmikroskopi, halvledarbearbetning |
| Ultrahögt vakuum | 10 -9 till 10 -5 Pa | Ytanalys, molekylär strålepitaxi, partikelacceleratorer |
| Extremt högt vakuum | Under 10 -9 Pa | Avancerad fysikforskning |
Vid högvakuum färdas gasmolekyler i raka linjer innan de träffar en vägg, vilket gör tekniker som fysisk ångavsättning och elektronmikroskopi möjlig. Vid ultrahögt vakuum är gasdensiteten så låg att även ett enda monolager av föroreningar på ett substrat kan förstöra ett experiment. Tryck i högvakuumområdet mäts vanligtvis med en Pirani-mätare eller en kallkatodmätare, medan hetkatodjoniseringsmätare används för ultrahögvakuummätning.
Alla pålitliga högvakuumsystem är beroende av fem kärnkomponenter: pumpar, kammare, ventiler, flänsar och rör och tillbehör. Att välja dem tillsammans som ett system är viktigare än att optimera en del isolerat.
Pumpvalet styrs vanligtvis av det erforderliga sluttrycket och volymen gas som måste flyttas. Mekaniska roterande skovelpumpar är vanliga som grovbearbetningspumpar, medan oljediffusionspumpar kan leverera hög genomströmning i beläggningstillämpningar. Den DPM16 högvakuum oljediffusionspump är ett exempel på en kompakt diffusionspump designad för industriell beläggning och metallurgiska processer.
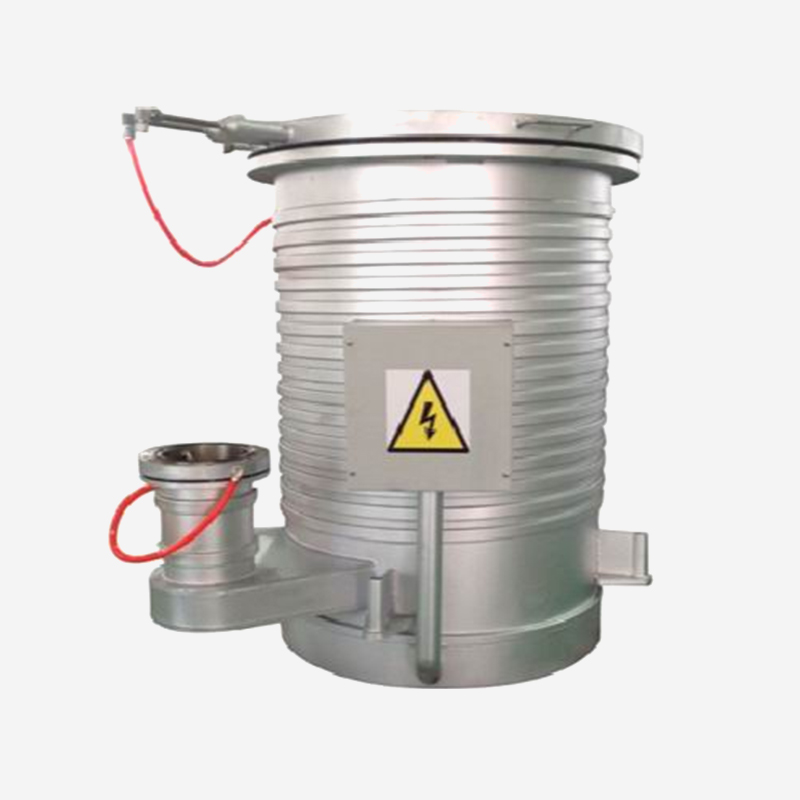 DPM-16 högvakuum oljediffusionspump för beläggning och metallurgi Denna kompakta diffusionspump passar industriell beläggning och metallurgiska processer, erbjuder hög genomströmning och ett kritiskt mottryck som passar grovbearbetningspumpar. Visa produkt →
| Pumptyp | Yttersta trycket | Underhåll | Bästa passform |
|---|---|---|---|
| Oljediffusionspump | 10 -6 Pa | Oljebyte vart 1-2 år | Beläggning med hög genomströmning |
| Turbomolekylär pump | 10 -8 Pa | Lagerbyte | Halvledare och forskning |
| Mekanisk roterande skovel | 10 -1 Pa | Olje- och skovelinspektion | Grovbearbetning och backning |
Kammaren själv avgör hur mycket utgasning och virtuell läckagerisk du ärver. A högvakuum och ultrahögt vakuum halvledarkammare är byggd med lågavgasande rostfritt stål eller aluminium och innehåller ofta ytbehandlingar, visningsportar och tätade genomföringar som matchar processmiljön. För högvakuumarbeten är aluminium ett bra viktbesparande alternativ; för ultrahögt vakuum och vätekänsliga processer är 304 eller 316L rostfritt stål den säkrare standarden.
 Högt vakuum and Ultra-High Vacuum Semiconductor Vacuum Chambers Dessa heliumläckagetestade kammare är byggda av lågavgasande rostfritt stål eller aluminium och är idealiska för HV/UHV-processer, vilket minskar virtuella läckagerisker i krävande applikationer. Visa produkt →
Ventiler styr gasflödet och isolerar olika sektioner. De huvudsakliga valen är vinkelventiler, slussventiler, vridspjällsventiler och helmetallventiler. Flänsstandarder är lika viktiga eftersom de bestämmer utbytbarhet och tätningsmetod. KF är vanligt för högvakuum, CF för ultrahögt vakuum och ISO för större linjer. Elastomer O-ringar passar KF- och ISO-flänssystem, medan kopparpackningar är standard för CF-flänsar. Tillbehör som visningsportar, elektroder och magnetiskt kopplade genomföringar utökar vad du kan göra inne i kammaren.
Välj komponenterna efter arbetstryck först, sedan efter pumphastighet, avgasningsbeteende, tätningstyp och kostnad. Lös tryckkravet innan du optimerar någon annan variabel.
Flänsar och kammare är bara så bra som deras bearbetade ytor. Tätningsytorna måste vara plana, fria från repor och inom de snäva toleranser som flänsstandarden förväntar sig. Det är precis där hur precisionsbearbetade delar tillverkas bestämmer om en O-ring kan täta tillförlitligt eller kommer att läcka när systemet cyklar.
Den mest koncentrerade efterfrågan på högvakuumutrustning kommer från halvledartillverkning, optisk beläggning och vetenskaplig forskning.
PVD-, CVD-, PECVD- och ALD-processer är alla beroende av högvakuum för att kontrollera filmsammansättning och enhetlighet. I solcellssegmentet täcker sputter- och förångningssystem transparenta ledande oxider och metallskikt på kiselceller eller flexibla substrat.
Optiska enheter kräver exakt kontrollerad filmtjocklek, vilket är svårt att uppnå över 10 -1 Pa. Dielektriska beläggningar, antireflekterande skikt och hårda beläggningar produceras genom elektronstråleavdunstning eller magnetronförstoftning i högvakuum.
Ytanalys, elektronmikroskopi och molekylär strålepitaxi kräver alla ultrahögt vakuum. En tydlig visningsport kan hjälpa till att övervaka provstatus under ett experiment. A KF fläns visningsport i härdat glas är ett praktiskt, kostnadseffektivt val för högvakuumkammare som behöver synlighet i processen utan att kompromissa med tätningskvaliteten.
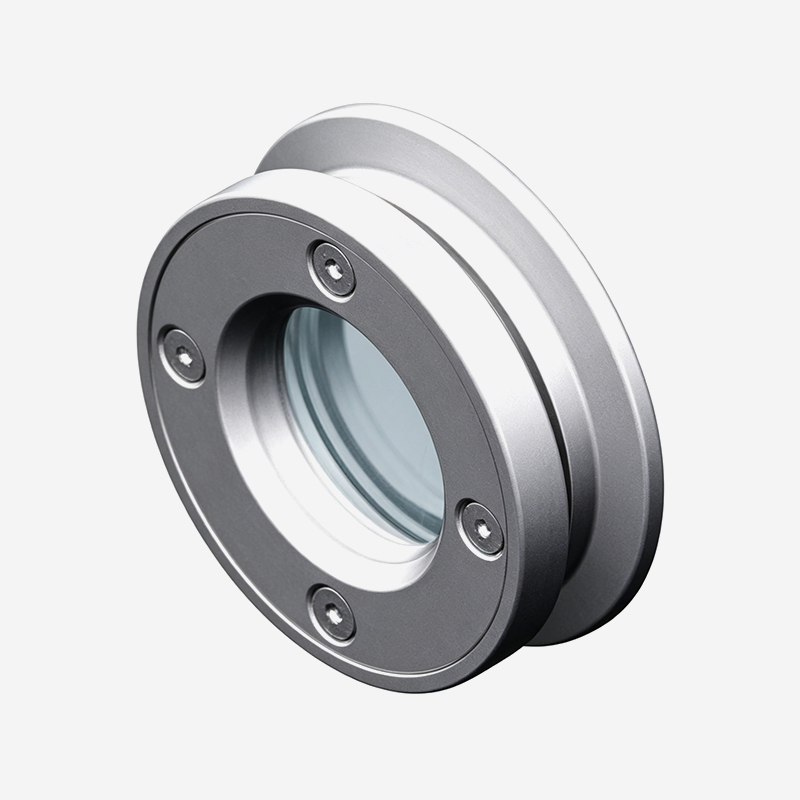 KF fläns härdat glas Viewport för processsynlighet En praktisk visningsport av härdat glas med SUS304-ram och Viton O-ring, tätande till 1×10⁻⁹ mbar·L/s för övervakning av prover i högvakuumkammare. Visa produkt →
De flesta fel i högvakuum kan spåras till läckor, avgasning eller kontaminerade tätningar. Ett strukturerat underhållsschema skiljer ett stabilt system från ett som lider av intermittenta tryckspikar.
En heliumläckagedetektor är det snabbaste sättet att lokalisera läckor. Börja vid tätningsytorna, gå sedan till svetsfogar och genomföringar. När inget helium kommer in under normala förhållanden, kontrollera om det finns virtuella läckor från instängda volymer inuti kammaren.
Att baka ut ett rostfritt stålsystem vid 150-250°C i 12-24 timmar kan minska utgasningshastigheten i storleksordningar. Den exakta temperaturen beror på tätningarna. KF O-ringar begränsar vanligtvis utbakningstemperaturen till cirka 150°C, medan CF metalltätningar tål 250°C och mer.
Byt ut O-ringar när de tappar elasticitet, visar sprickor eller lämnar kompressionssättning. Kopparpackningar är engångsbruk. Oljediffusionspumpar behöver oljebyten vart 1-2 år, och den mekaniska stödpumpens olja måste kontrolleras oftare. Luftläckor från slitna lamelloljetätningar gör också att pumpens prestanda sjunker långt innan ett större fel uppstår.
Om ett högvakuumsystem inte når sitt måltryck, börja med att isolera pumpen. En långsam nedpumpningskurva pekar vanligtvis på en läcka eller en förorenad tätning, medan en platt kurva tyder på att själva pumpen inte fungerar.
Högvakuum täcker vanligtvis 10 -5 till 10 -1 Pa. Ultrahöga vakuumkåpor 10 -9 till 10 -5 Pa. UHV-system kräver striktare ytbehandling, metalltätningar och bake-out-förmåga. Den praktiska omkopplaren drivs vanligtvis av processen, inte av preferenser.
Inspektera elastomer O-ringar var 6:e månad och byt ut dem var 12-24:e månad. Viton O-ringar är mer motståndskraftiga mot värme och kemikalier än NBR. Kopparpackningar i CF-flänsar är engångsdelar.
Ja. Aluminium ger lägre vikt och god värmeledningsförmåga. Efter ytbehandling kan den nå en låg utgasningshastighet. För ultrahögt vakuum och vätekänsliga processer är rostfritt stål fortfarande det föredragna materialet.
Längre nedpumpningstid, förhöjt sluttryck, missfärgning av oljan och ovanligt ljud eller vibrationer är de vanligaste indikatorerna. Kontrollera pumpkurvorna mot den uppmätta prestandan för att bekräfta diagnosen.
Högvakuumutrustning är en systemteknisk utmaning. Att matcha kammaren, pumpen, ventilen, flänsen och tätningen till måltrycket och processmiljön avgör om din utrustning fungerar smidigt eller kräver konstant felsökning. När geometrin och ytprecisionen hos flänsar och kammare kontrolleras, blir hela systemet lättare att underhålla och mycket mindre risk att misslyckas under en kritisk produktionskörning.
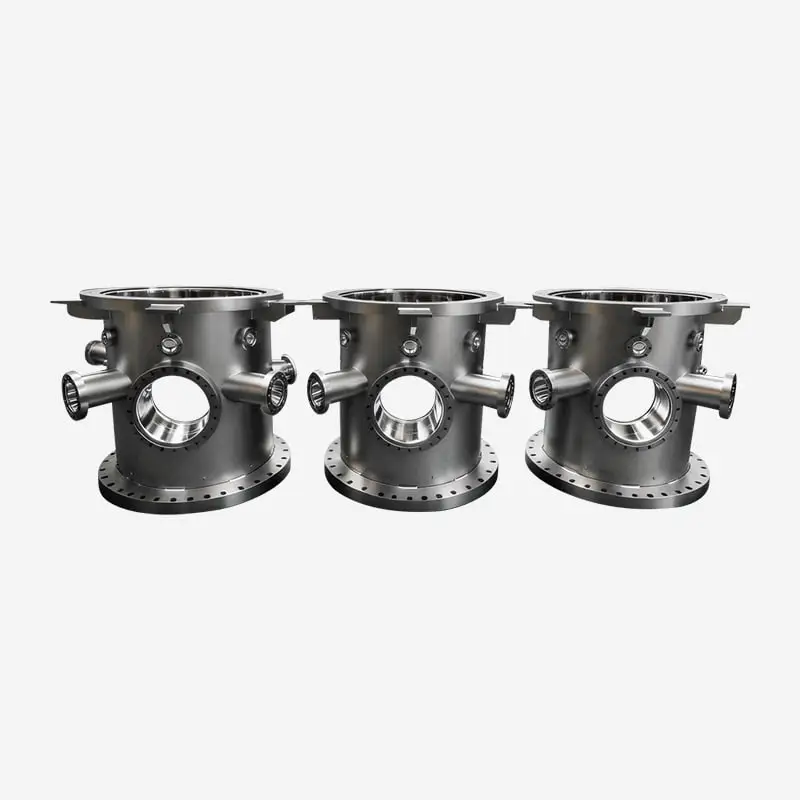
Dessa kammare uppfyller HV- och UHV-standarder och är rigoröst heliumläckagetestade för att säker...
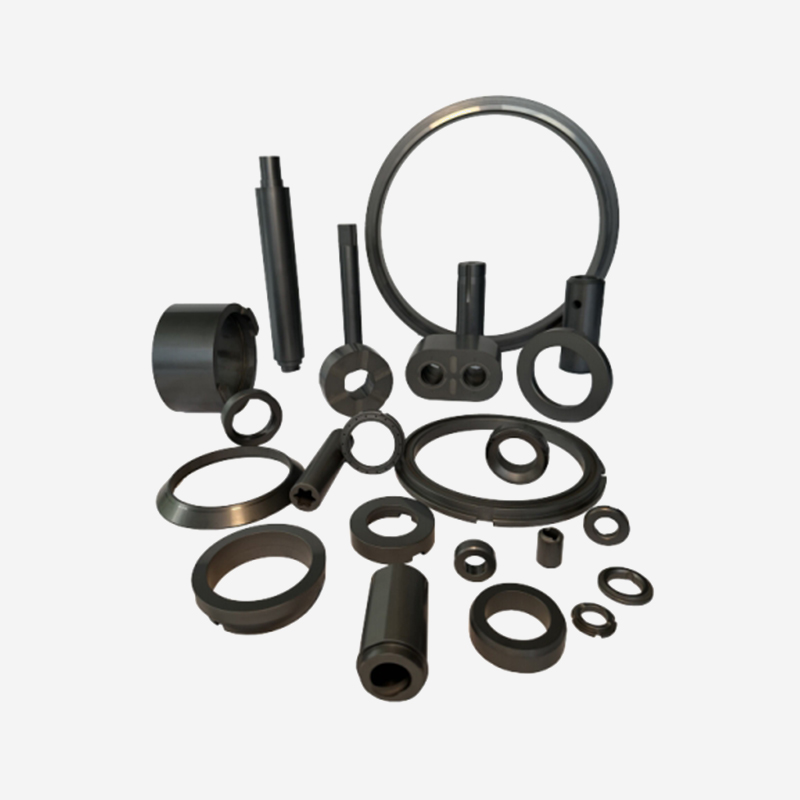
Kiselkarbidmaterial har extremt hög hårdhet och styrka, utmärkt slitstyrka och anti-nötningsförmå...
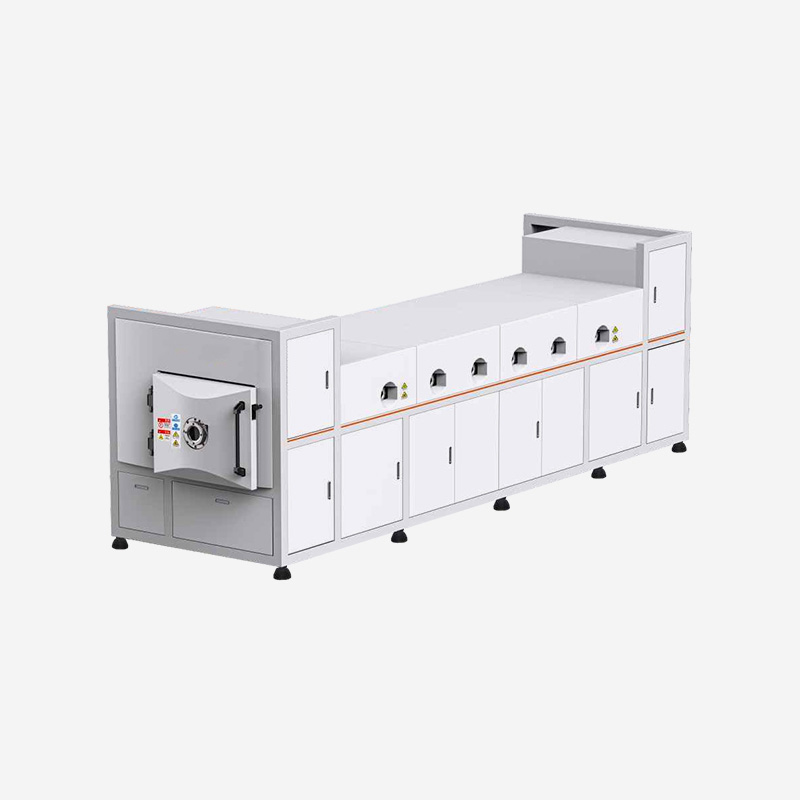
Belastningslåsande sputterteknik, RF, DC, HiPIMS högeffekts pulsmagnetronförstoftning, pulsförspä...
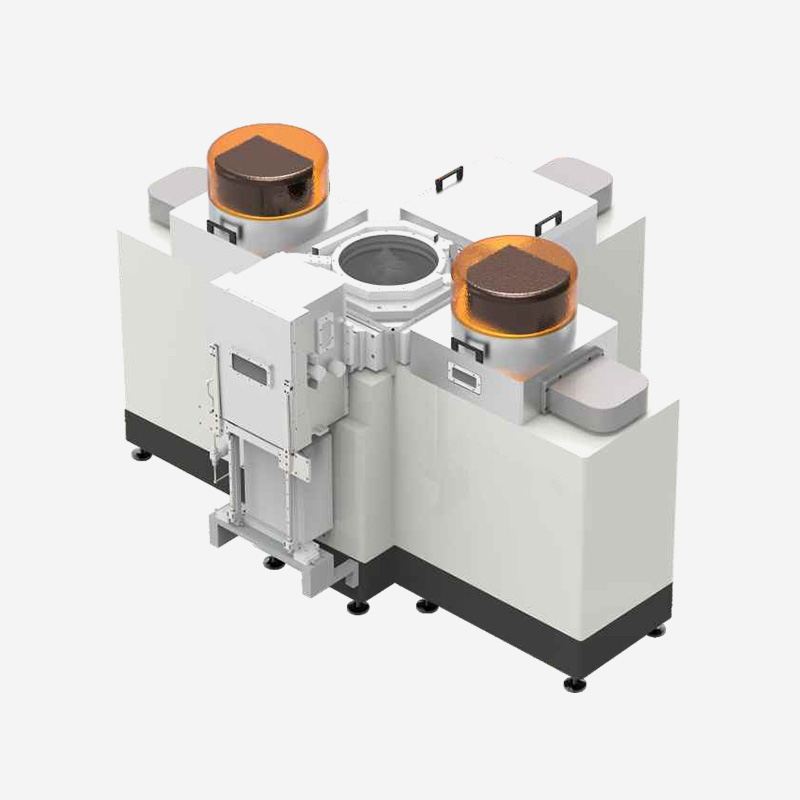
Den beskrivna utrustningen och processen hänför sig till ett högkapacitets plasmaförstärkt atomsk...
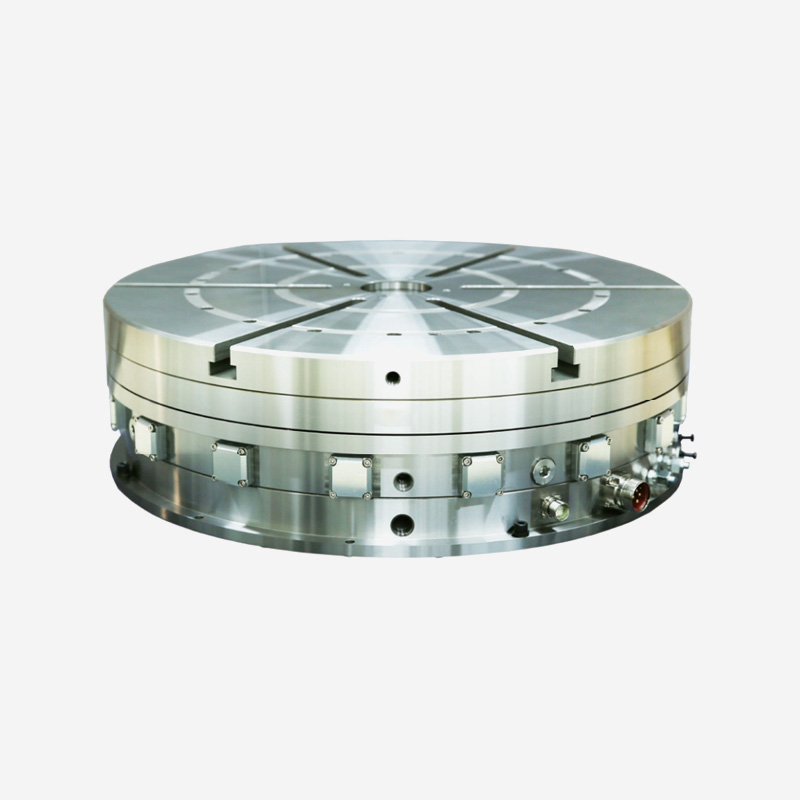
Ansökningar Vertikala slipmaskiner, Roterande bordsslipmaskiner, Experimentella testplatt...
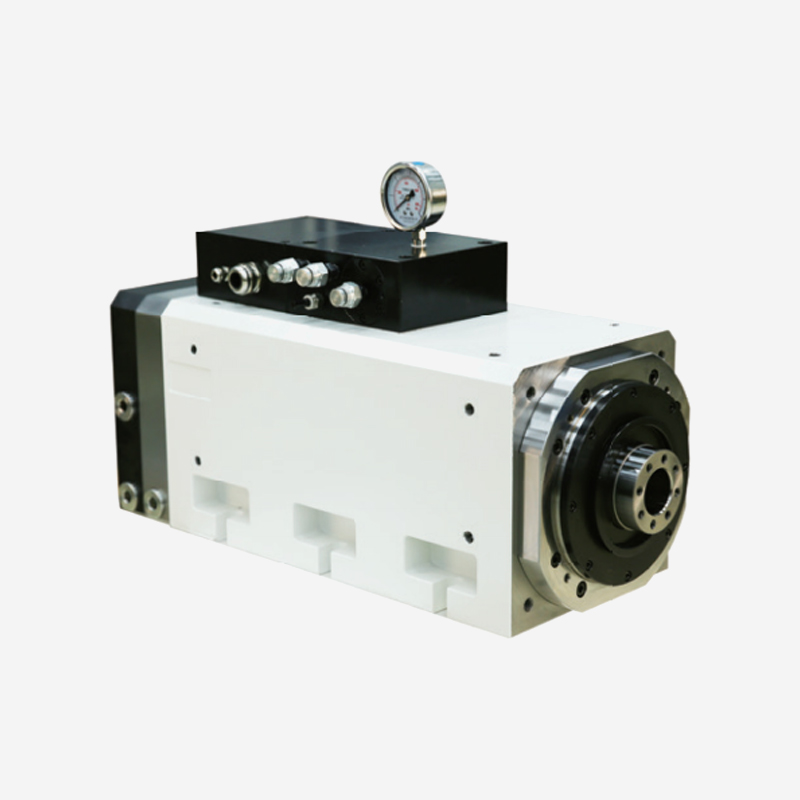
Ansökningar Kompositslipmaskiner, Cylindriska slipmaskiner, Gantry-slipmaskiner, Lagersli...
Redo att förnya tillsammans? Kontakta våra experter.
Kontakta oss
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, Kina TEL/WhatsApp:Mobil terminal