
Högpresterande kiselkarbidtätningar och lager
Kiselkarbidmaterial har extremt hög hårdhet och styrka, utmärkt slitstyrka och anti-nötningsförmå...

En beläggningslinje stannar vid det minst förväntade ögonblicket. En slussventil, som cyklas mer än tusen gånger per dag, fastnar till slut när processrester samlas på dess glidytor. Kammaren ventilerar till atmosfären, hela partiet skrotas och underhållspersonalen tillbringar ett helt skift med att byta ut ventilen. Detta scenario upprepas i produktionsanläggningar där vakuumkomponenter väljs utan hänsyn till arbetscykler och driftsförhållanden.
Det korrekta tillvägagångssättet är att behandla en högvakuumslussventil som ett processbeslut, inte bara en katalogartikel. Tre element avgör om ventilen kommer att leverera år av problemfri service: flänsstandarden, tätningsmekanismen och ställdonets typ. Den här guiden förklarar hur varje val påverkar verklig produktionsprestanda.
En slussventil är en vakuumkomponent som använder en platt, skivformad grind för att öppna och stänga flödesvägen. Porten rör sig linjärt, antingen med en länkmekanism eller ett manöverdon med stålkulor, och dras tillbaka helt från hålet när ventilen är öppen. Två praktiska fördelar följer av denna design:
Jämfört med vinkelventiler och vridspjällsventiler är slussventiler att föredra för isolering med stora hål där konduktansen spelar roll. En vinkelventil tvingar gasen att svänga 90 grader, vilket kan minska den effektiva pumphastigheten med ungefär 15 till 20 procent i vissa installationer. En fjärilsventil tätar med en roterande skiva, som kan fånga upp partiklar och lämna slitagemärken på sätet. Spjällventilen undviker båda problemen, vilket är anledningen till att den har blivit standardisoleringskomponenten i vakuumbeläggningssystem, halvledarprocessverktyg och forskningskammarnätverk.
Två parametrar bär det mesta av vikten vid val av slussventil: flänsstandard och ställdontyp. Att få dessa rätt eliminerar majoriteten av fältfel.
Flänsstandarden definierar tätningsmetoden, det uppnåbara tryckområdet och föroreningsnivån på vakuumsidan. Detta är det första beslutet eftersom alla andra komponenter i systemet måste matcha samma flänsfamilj.
| Fläns Standard | Förseglingsmetod | Nåbart tryck | Bäst för |
|---|---|---|---|
| KF / ISO | FKM O-ring | ner till 10 -7 mbar | Beläggningssystem, allmänvakuum, lastlås, överföringskammare |
| CF (ConFlat) | Syrefri kopparpackning | ner till 10 -10 mbar | UHV-forskning, halvledarbearbetning, ytanalys, acceleratorstrålelinjer |
Ställdonet bestämmer hur automatiskt ventilen kan integreras i en processsekvens.
Lägsta kostnad, enkel drift, lämplig för underhåll och labbanvändning.
Snabb respons, automatiserad, idealisk för produktionslinjer med återkoppling av gränslägesbrytare.
Exakt positionskontroll, ingen tryckluft krävs, högre kostnad.
Manuella ställdon är det enklaste och mest ekonomiska alternativet. De passar laboratorieinställningar, lågfrekventa underhållsventiler och system där tryckluft inte är tillgänglig. Manuell drift kräver dock att personal är fysiskt närvarande, vilket begränsar automatiseringen.
Pneumatiska ställdon är den industriella standarden för produktionslinjer. De svarar på millisekunder, fungerar tillförlitligt över hundratusentals cykler och kan styras av enkla magnetventiler. En pneumatisk slussventil med gränslägesbrytare ger öppna/stäng-statussignaler till PLC:n, vilket möjliggör automatisk sekvensering.
Elektriska ställdon erbjuder exakt lägeskontroll och används där ventilen måste modulera flödet eller där ingen tryckluft är tillgänglig. De kostar mer än pneumatiska versioner men är oumbärliga i vissa processtyrningsarkitekturer.
För högvakuumapplikationer i 10 -5 till 10 -7 mbar-sortiment, ISO- och KF-flänsar med FKM O-ringstätningar dominerar. Dessa ventiler hanterar de rutinmässiga isoleringsuppgifterna i beläggningsmaskiner, lastlås och halvledarklusterverktyg.
För stora hålstorlekar över 100 mm är en grindmekanism av länkagetyp mer stabil än den traditionella stålkuladesignen. Länkageometrin fördelar stängningskraften jämnt över porten, vilket minskar lokal spänning och förbättrar vakuumtätningens repeterbarhet. Denna mekaniska stabilitet blir betydande när ventilen måste stänga mot en tryckskillnad efter att en grovbearbetningspump har evakuerat kammaren.
Ett pneumatiskt ställdon parat med en gränslägesbrytare är standardkonfigurationen. Omkopplaren ger styrsystemet en positiv bekräftelse på att ventilen har nått sitt beordrade läge, vilket är en förutsättning för automatiserad receptutförande. Till exempel kan ett sputtersystem inte börja avsätta förrän slussventilen rapporterar helt öppen, eftersom kammaren annars skulle kunna trycksättas över processbörvärdet.
När du väljer en slussventil med stort hål för ett beläggningssystem, a högvakuum-slussventil med ISO-fläns för stora borrlinjer erbjuder den konduktans och cykellivslängd som produktionssystemen kräver.
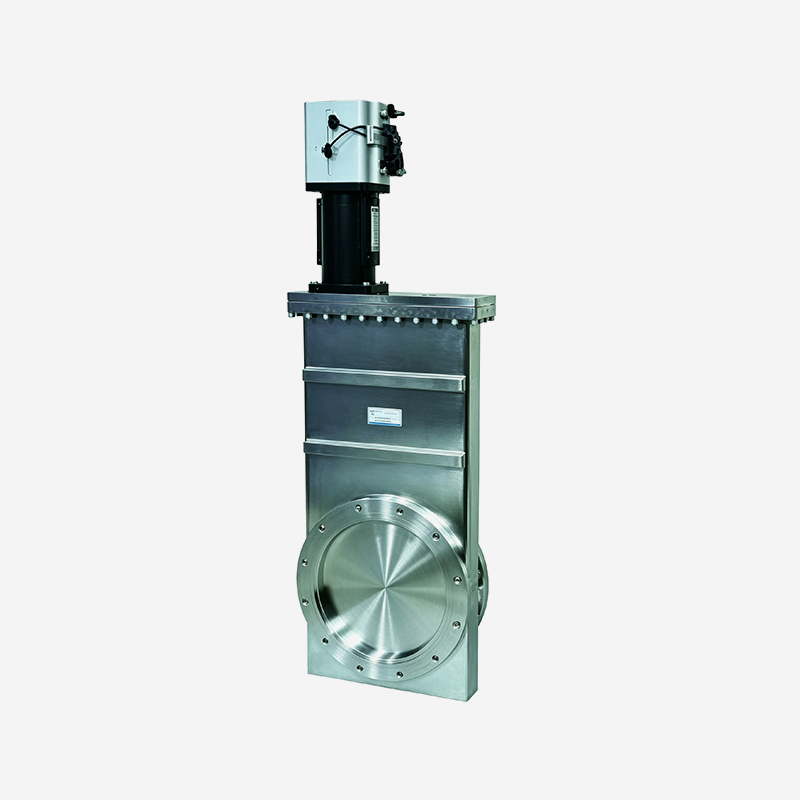 Pneumatisk High Vacuum Gate Valve with ISO Flange for Large Bore Lines Denna pneumatiska ventil av länkagetyp har en ISO-fläns och bälg, vilket gör den lämplig för vakuumledningar med stora hål i beläggningssystem där konduktans och livslängd är kritiska. Visa produkt →
När systemtrycket måste hålla sig under 1x10 -9 mbar måste ventilen använda en CF-fläns och en metalltätning. CF-flänsen komprimerar en syrefri kopparpackning mellan två knivkanter, vilket skapar en kallsvetstätning som ger exceptionellt låga läckagetal.
Grindventiler med ultrahögt vakuum används i molekylär strålepitaxi (MBE), ytanalystekniker som XPS och AES, partikelacceleratorvakuumsystem och jonimplantationsverktyg. I dessa applikationer får slussventilen inte släppa ut kontaminering i UHV-miljön, så kroppen är ofta tillverkad av 304 eller 316L rostfritt stål med en elektropolerad eller vakuumeldad yta.
Mekanismer av länktyp och stålkula används båda i UHV-slussventiler. Mekanismer med stålkulor är vanliga i mindre storlekar och högcykellägen, medan kopplingstypen är att föredra för CF-flänsar med stor borrning, där stängningskraften måste appliceras jämnt.
För UHV-applikationer där slussventilen måste hålla ett bastryck under 10 -9 mbar, en ultrahögvakuum-slussventil med CF-fläns-länksystem med stort hål ger den metalltätningsintegritet som dessa system kräver.
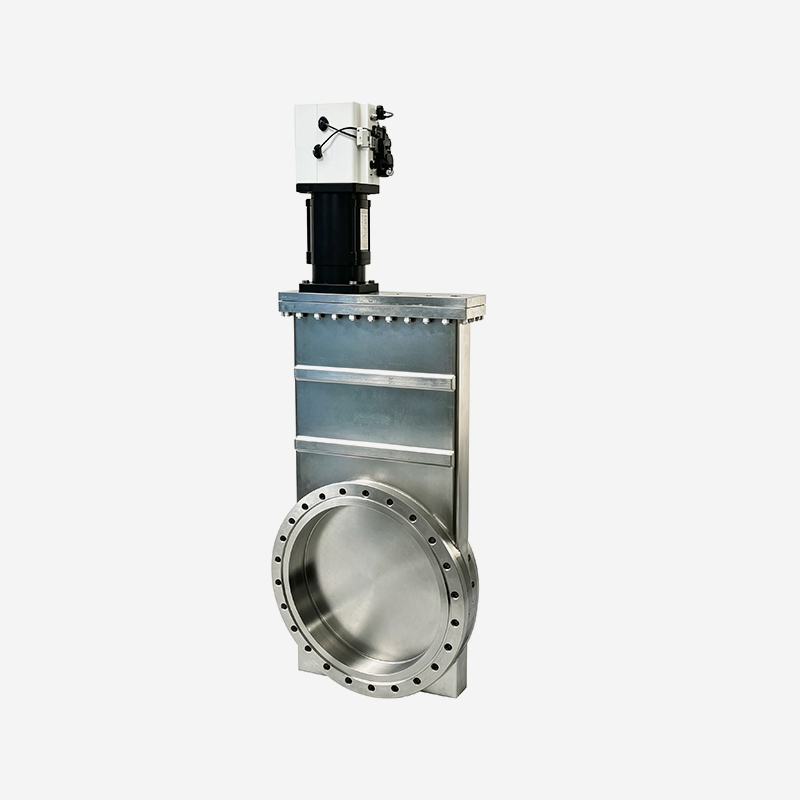 Ultrahögvakuumventil med CF-fläns och metalltätning Designad för UHV-system som kräver bastryck under 10^-9 mbar, denna pneumatiska ventil använder en CF-fläns och kopparpackning för att säkerställa en pålitlig metalltätning. Visa produkt →
I halvledar- och fotovoltaiktillverkning måste wafers och glassubstrat röra sig horisontellt från en överföringskammare till en processkammare. En rund slussventil begränsar bredden på substratet som kan passera igenom. En rektangulär slussventil löser detta problem genom att forma passagen som en rektangel.
Rektangulära slussventiler är vanliga i överföringskammare, klusterverktyg och fotovoltaisk inline-utrustning. När den är öppen dras den rektangulära porten in i en övre reservoar och exponerar hela den rektangulära passagen. Tätningsytan är större än en rund ventil med jämförbar hålstorlek, så ställdonet måste ge mer stängningskraft. Ett pneumatiskt ställdon med en bälgtätad skaft är den vanliga konfigurationen, eftersom den håller processsidan ren och hanterar det minskade tillgängliga utrymmet.
När en vakuumöverföringskammare måste hantera rektangulära substrat, a rektangulär slussventil för vakuumöverföringsapplikationer är den korrekta lösningen.
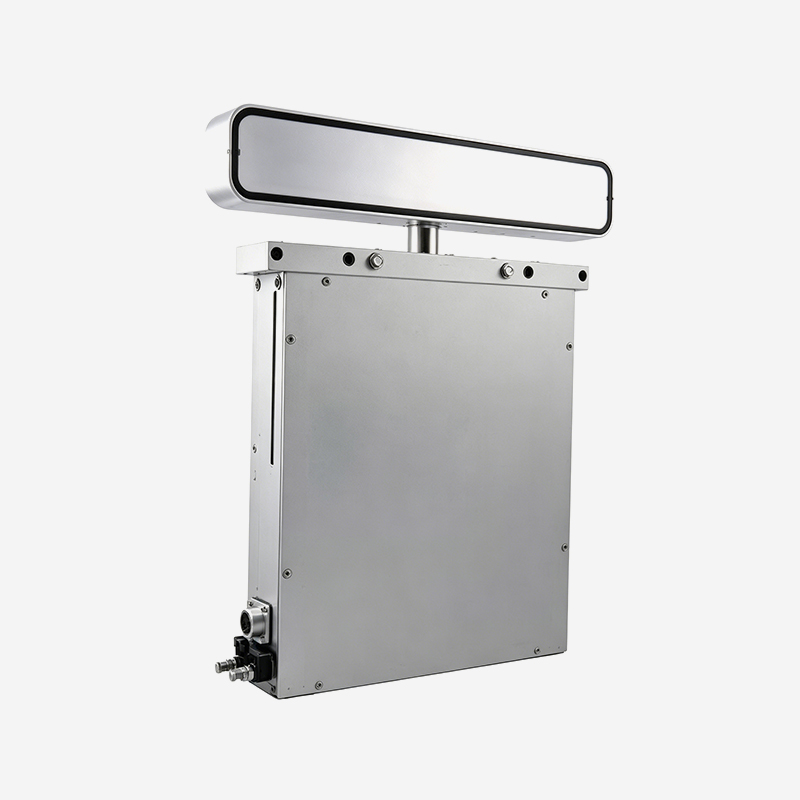 Rektangulär grindventil för vakuumöverföring av substrat Denna rektangulära slussventil formar sin passage som en rektangel för att rymma plana substrat som wafers, vilket möjliggör smidig horisontell överföring i vakuumkammare. Visa produkt →
En trasig slussventil går vanligtvis sönder utanför huvudtätningsytan. Spindeltätningen och ställdonet är de komponenter som oftast ansvarar för stillestånd. Att förstå de svaga punkterna hjälper underhållsteam att planera förebyggande åtgärder.
| Felläge | Rotorsak | Begränsning |
|---|---|---|
| Portbeslag | Processrester eller nedbrutet smörjmedel på grinden | Använd rester-kompatibla material, schemalägg periodisk bakning |
| Spindeltätningsläckage | Sliten O-ring eller bälg trötthet | Använd bälgförseglade skaft för kritisk process, byt ut proaktivt |
| Gränslägesbrytarens drift | Mekaniskt spel från ackumulerade vibrationer | Använd låsande gränslägesbrytare, verifiera positionsåterkoppling under PM |
Bearbetningsprecision avgör hur länge en slussventil kommer att hålla sin tätning. En ventilkropp som är bearbetad av en enda smide av rostfritt stål håller bättre toleranser än en svetsad enhet, eftersom svetsning introducerar distorsion som kan fortplanta sig in i flänstätningsytan.
Köpare bör utvärdera tre punkter innan de gör en beställning:
SUNFUN Group har varit verksamt inom precisionstillverkning sedan 1986 och kan bearbeta detaljer med en precisionsnivå på 0,001 millimeter, som täcker komponenter från 0,1 gram till 150 ton. Denna förmåga är avgörande vid tillverkning av spjällventilkroppar och flänsar, eftersom passningen mellan bearbetade delar bestämmer likformigheten hos spjällslaget och repeterbarheten hos vakuumtätningen.
För en detaljerad titt på hur precisionsbearbetade delar tillverkas och valideras, läs vår guide på hur precisionsbearbetade delar tillverkas .
Skillnaden är flänsstandard och tätningsmaterial. Högvakuum-slussventiler använder KF- eller ISO-flänsar med FKM O-ringar och bibehåller tryck ner till 10 -7 mbar. Grindventiler med ultrahögt vakuum använder CF-flänsar med syrefria kopparpackningar och håller trycket under 10 -10 mbar.
För normal produktionsanvändning med måttlig cykling, schemalägg en inspektion var 6:e till 12:e månad. Om ventilen cyklar mer än 1 000 gånger per dag, förkorta intervallet. Fokusera på spindeltätningen, grindens yta och gränslägesbrytarens inriktning.
Ja, men det här läget är inte idealiskt. När ett differenstryck på en atmosfär appliceras över den stängda porten, slits tätningsytorna snabbare. Vissa tillverkare definierar en separat klassificering av atmosfärstryck. Kontrollera alltid tillverkarens nominella differenstryck innan du använder ventilen i en avluftnings- eller avluftningssekvens.
Det enklaste sättet att minska risken är att följa en strukturerad checklista:
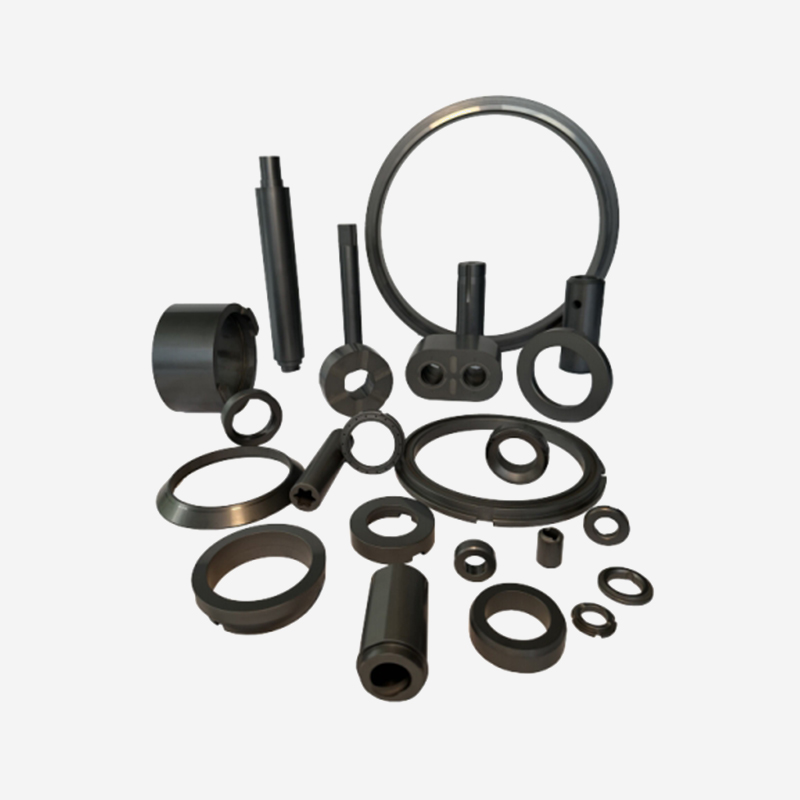
Kiselkarbidmaterial har extremt hög hårdhet och styrka, utmärkt slitstyrka och anti-nötningsförmå...
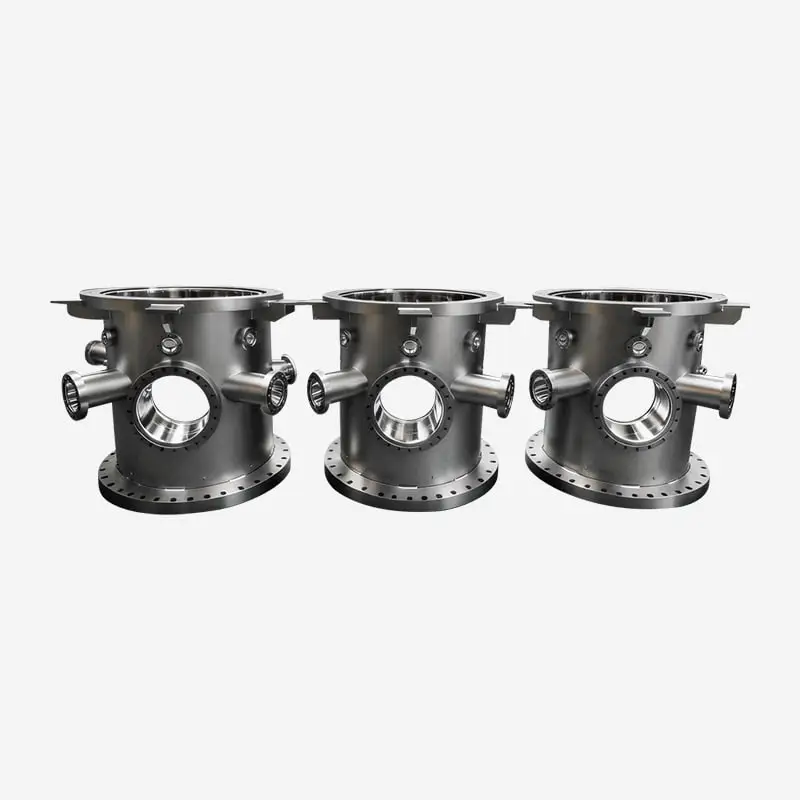
Dessa kammare uppfyller HV- och UHV-standarder och är rigoröst heliumläckagetestade för att säker...
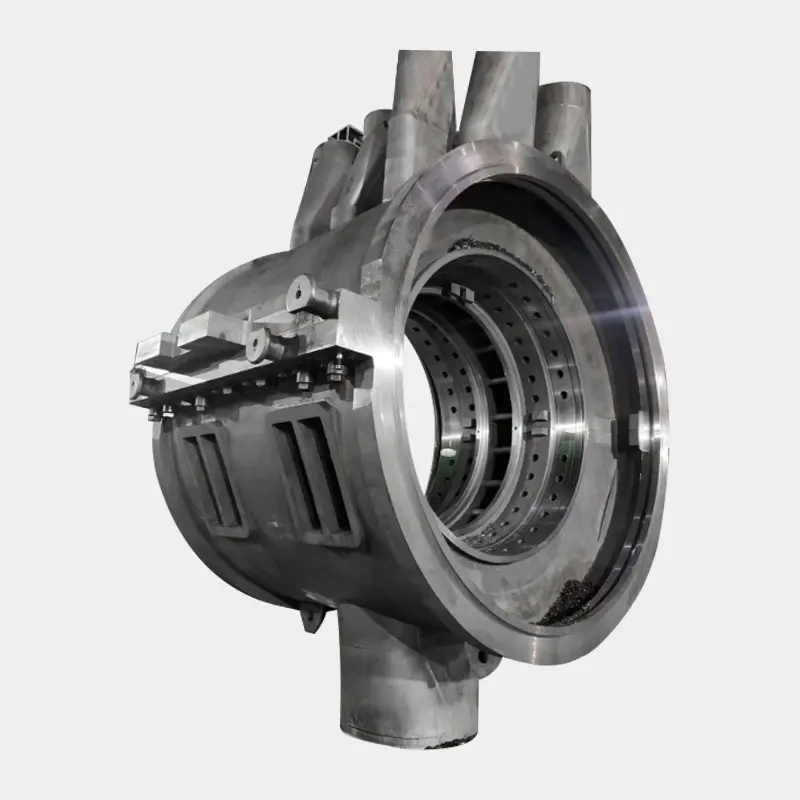
Den totala längden på cylindern är 5300mm*bredden är 3294mm*höjden är 6435mm. Cylinderns totala v...
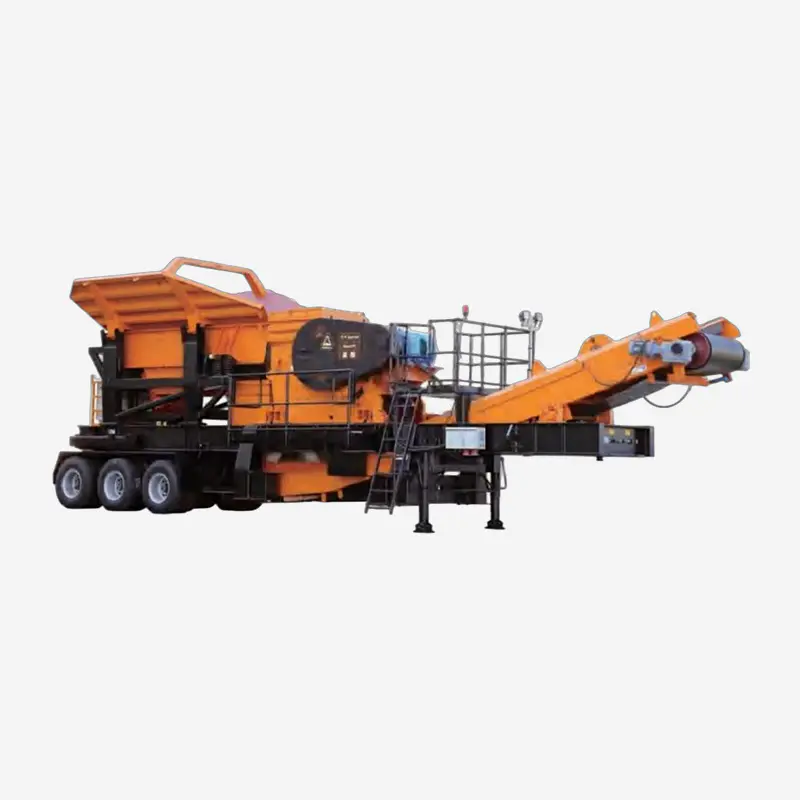
Den mobila krossstationen CW710J på hjul är en egenutvecklad mobil kross- och sållutrustning av S...
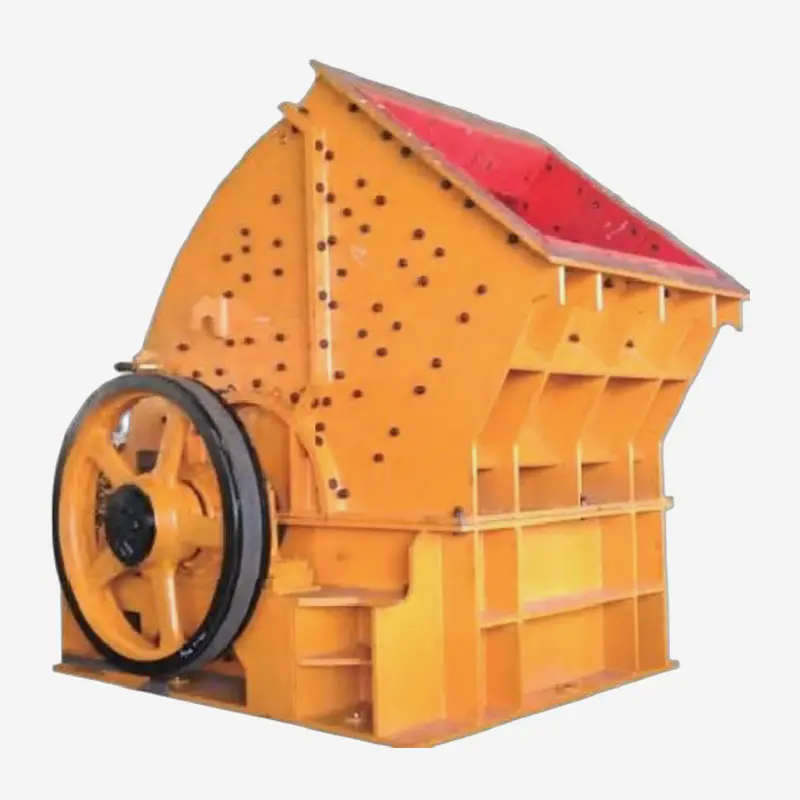
HIC-seriens kraftiga slaghammarskross är en högeffektiv kross med stort krossförhållande, utveckl...
Kiselkarbid har en extremt låg porositet, en enhetlig och tät mikrostruktur, en låg densitet och ...
Redo att förnya tillsammans? Kontakta våra experter.
Kontakta oss
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, Kina TEL/WhatsApp:Mobil terminal