
TFT-LCD glasförtunning och polermaterial
Ansökningsfält Högprecisionspoleringspulver för sällsynta jordartsmetaller är lämpligt fö...

Varje vakuumsystem har en personlighet. Vissa håller bastrycket snabbt och förblir stabila i veckor; andra verkar utveckla en ny läcka varje gång en fläns öppnas. I de flesta fall är skillnaden inte pumpen eller styrenheten. Det är vakuumkammaren: dess geometri, dess inre yta och hur den svetsades och rengjordes.
Den här guiden förklarar vad du ska titta efter när du specificerar, köper eller inspekterar en vakuumkammare, från materialval och ytbehandling till kvalitetskontroller och leverantörsutvärdering.
En vakuumkammare är ett förseglat kärl som gör att en process kan köras vid ett tryck som är lägre än den omgivande atmosfären. Beroende på applikationen kan kammaren arbeta i grovt vakuum (över 1 mbar), högvakuum (cirka 1 x 10^-3 mbar) eller ultrahögt vakuum (under 1 x 10^-7 mbar). Ju lägre måltryck, desto mer uppmärksamhet kräver varje detalj.
Utformningen av kammaren avgör tre saker: hur snabbt systemet når måltrycket, hur lågt trycket kan vara och hur stabilt det förblir under processen. Dessa utfall beror på basmaterialet, den inre ytfinishen, antalet och kvaliteten på tätningar och hur interna komponenter är monterade. En kammare med en dålig invändig finish kan avgas i veckor; en kammare med instängda volymer får aldrig nå det tryck som anges på databladet.
Kammaren bör också utformas för god konduktans. Pumpportar bör vara stora och interna komponenter bör inte skapa trånga passager som bromsar gasflödet.
Rostfritt stål är standardmaterialet för de flesta höga och ultrahöga vakuumkammare. Kvaliteter som 304L eller 316L ger bra korrosionsbeständighet, låg utgasning efter elektropolering och stabila mekaniska egenskaper under termisk cykling. Aluminium väljs ofta för stora kammare eller rörliga delar eftersom det är lättare och har bättre värmeledningsförmåga, men dess porösa oxidskikt måste noggrant kontrolleras under tillverkningen. Tabellen nedan sammanfattar de vanligaste materialvalen.
| Material | Typisk användning | Nyckelfördel | Huvudbegränsning |
|---|---|---|---|
| 304/316L rostfritt stål | Högvakuum och UHV-kammare | Låg avgasning, utmärkt svetsbarhet | Tyngre än aluminium |
| Aluminium 6061 | Stora kammare, beläggningssystem | Lätt, bra värmeledningsförmåga | Behöver speciell yttätning |
| Syrefri koppar | Packningar och genomföringar | Mycket låga läckagetal med CF-flänsar | Dyrt, mjukt |
Ytbehandlingen är inte kosmetisk. För högvakuum räcker det ofta med en ren pärlblästrad eller passiverad yta. För ultrahögt vakuum tar elektropolering bort mikrosprickor och inbäddade partiklar som fångar gas och skapar virtuella läckor. Rengöring bör göras med alkaliska rengöringsmedel, sköljningar med avjoniserat vatten och, där så är lämpligt, en vakuum-bake-out-cykel.
Varje svets är en potentiell källa till virtuella läckor och partikelgenerering. Helgenomträngningssvetsar, kontinuerliga svetsar snarare än punktsvetsar och konstruktioner som undviker sprickor eller blinda fickor minskar risken. Efter svetsning bör kammaren heliumläckagetestas, helst med läckagedetektorn ansluten till kammaren och helium sprutas på utsidan av varje skarv.
Valet av flänsstandard påverkar läckagetäthet, enkel montering och långsiktigt underhåll. KF- och ISO-flänsar är praktiska för grova och högvakuumsystem eftersom de är snabba att montera; CF-flänsar med metallpackningar är vanliga i UHV-applikationer eftersom de kan bakas och uppnå extremt låga läckagetal. Utsiktsportar, elektriska genomföringar och gasintag måste utformas så att deras material har en kompatibel termisk expansion och inte avgas.
Varje kammare måste motstå atmosfärstryck utan permanent deformation. Väggtjockleken, förstyvande ribbor och placeringen av portar är därför strukturella beslut. Samtidigt bestämmer portstorleken och den interna geometrin den effektiva pumphastigheten. En stor kammare med ett litet utlopp kommer att pumpa långsamt oavsett hur kraftfull vakuumpumpen är.
Den bästa vakuumkammarens design misslyckas om den inte kan bearbetas till de erforderliga toleranserna. Flänsytor måste förbli plana och parallella, O-ringsspår måste vara inom några hundradelar av en millimeter och bultmönstren måste vara i linje med den matchande hårdvaran. I praktiken innebär detta att kammartillverkaren bör ha egen bearbetnings-, inspektions- och ytbehandlingskapacitet snarare än att förlita sig på separata underleverantörer.
På vår anläggning kombinerar vi 0,001 mm precisionsbearbetning med delar från 0,1 gram till 150 ton, varför vi kan producera allt från små CF-komponenter till stora beläggningskammare. För en närmare titt på precisionsprocesserna bakom kammarkomponenter, se vår guide om hur precisionsbearbetade delar tillverkas .
Lita inte bara på en vakuumkammares ord. Be om heliumläckagetestrapporten, materialcertifikatet och dimensionsinspektionsprotokollet innan du planerar installationen.
Åtminstone bör leverantören kunna tillhandahålla:
Halvledarprocesser som sputtering, etsning och kemisk ångavsättning kräver stabila högvakuum- eller ultrahögvakuummiljöer. Den vakuumkammare måste motstå partikelgenerering, tolerera reaktiva gaser och hålla rena ytor mellan processkörningarna. För tredje generationens halvledarmaterial som kiselkarbid måste kammaren ofta arbeta med högtemperaturkomponenter och specialiserade keramiska delar. Det är därför vi tillverkar dedikerade högvakuum- och ultrahögvakuumhalvledarkammare med noggrant kontrollerad inre geometri och svetskvalitet.
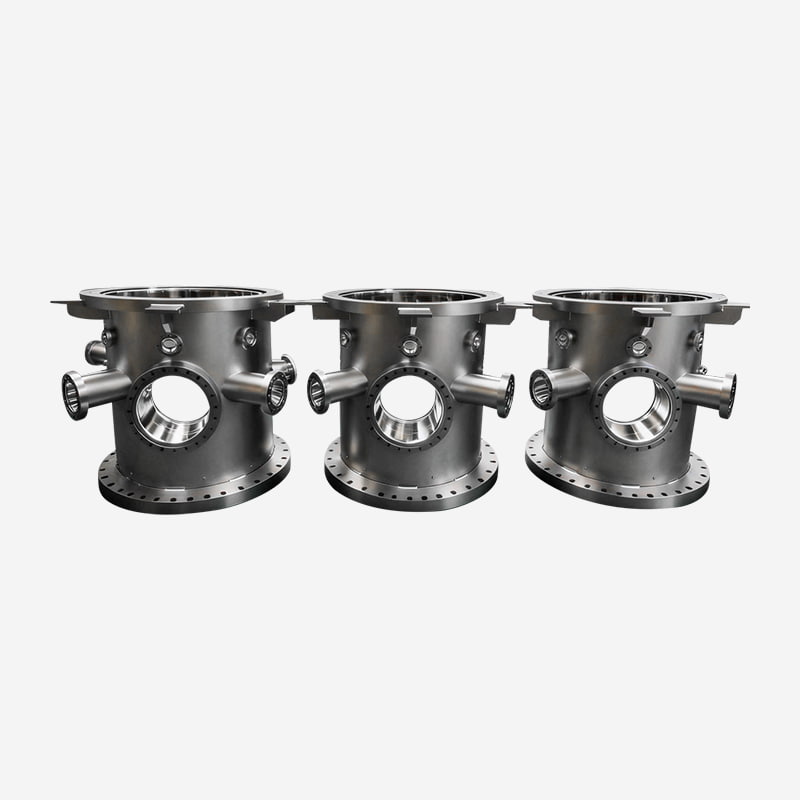 Högvakuum och ultrahögt vakuum halvledarvakuumkammare Dessa kammare är byggda för stabila HV/UHV-miljöer inom halvledarbearbetning, med kontrollerad geometri och läckagetestning. Tänk på dem där reaktiva gaser och högtemperaturkomponenter kräver ren, pålitlig vakuumprestanda. Visa produkt →
Beläggningssystem använder kammare med stora interna volymer, flera åtkomstportar och ofta specialiserad fixtur för roll-to-roll eller inline-bearbetning. Kammarkroppen måste ge strukturell styvhet under vakuumbelastning samtidigt som de invändiga ytorna hålls kompatibla med den avsatta filmen. För kontinuerliga beläggningslinjer är kammarlängden och portlayouten vanligtvis anpassade till processen. Våra kontinuerliga beläggningskammare är byggda för detta krav.
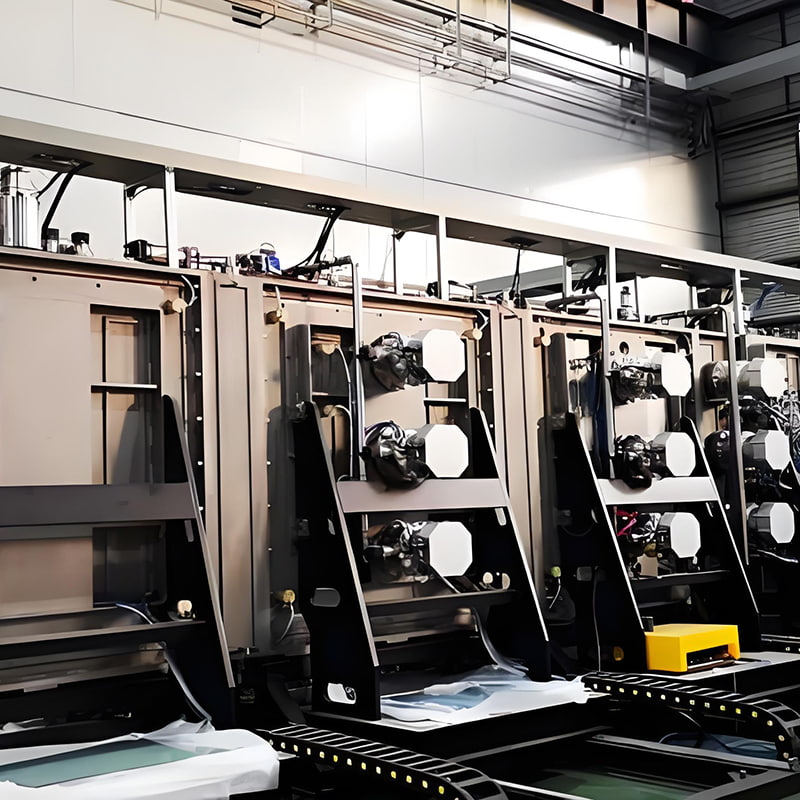 Kontinuerlig linjebeläggningskammare för inline-produktion Designad för beläggningssystem med stora volymer med anpassade portlayouter och styva vakuumstrukturer. De stöder roll-to-roll eller inline-bearbetning, vilket gör dem relevanta för kontinuerlig beläggning med hög genomströmning och flerskiktsavsättning. Visa produkt →
Vakuumkammare används också i väteproduktion, testning av bränslecellskomponenter och torkning eller fyllning av litiumbatterier. Dessa applikationer kombinerar ofta fuktkontroll, vakuumintegritet och säkerhetskrav. En kammare med fel ytfinish kan fånga in fukt och tvinga fram längre nedpumpningscykler, vilket direkt minskar genomströmningen. Våra väteenergi- och litiumbatterikammare tar itu med problemet med kontrollerade inre ytor och läckagetestade svetsfogar.
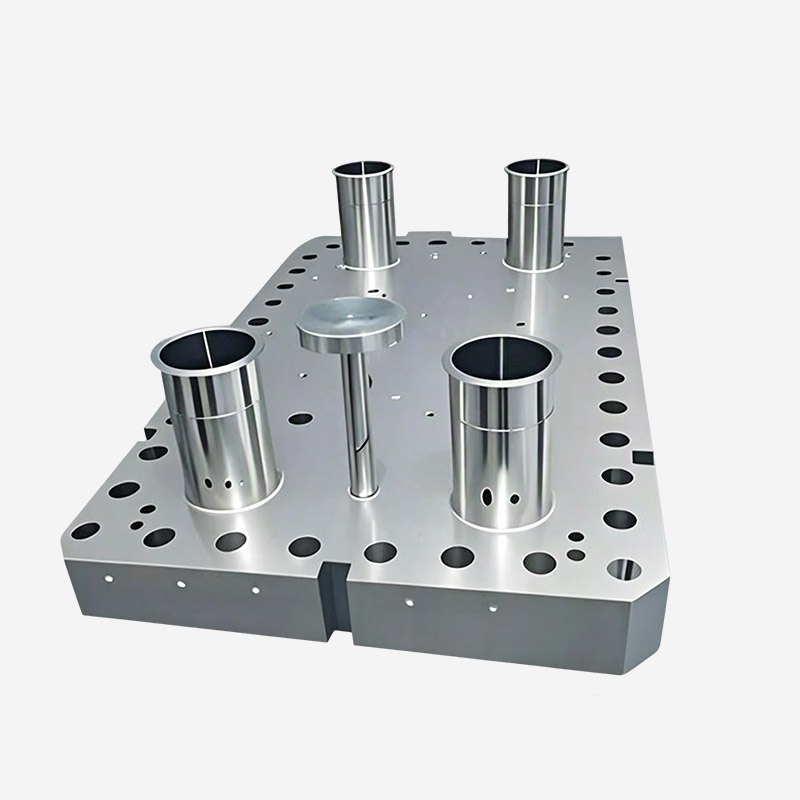 Vakuumkammare för processer för väteenergi och litiumbatterier Dessa kammare adresserar fuktkontroll och vakuumintegritet vid väteproduktion, bränslecellstestning och batteritorkning eller fyllning. Kontrollerade inre ytor och läckagetestade svetsar hjälper till att förkorta nedpumpningscyklerna och förbättra processsäkerheten. Visa produkt →
Andra applikationer, inklusive flygsimulering, optisk beläggning och fiberoptisk bearbetning, ställer sina egna begränsningar, såsom stora övergripande dimensioner eller speciella krav på synport.
En pålitlig leverantör bör inte bara rita kammaren och svetsa den; de bör också hjälpa dig att välja rätt material, flänsar, inre behandling och testplan. Enligt vår erfarenhet begränsar följande frågor listan snabbt:
Kl SOLKUL , har vi följt detta tillvägagångssätt sedan 1986, genom att kombinera tillverkning av vakuumutrustning med precisionsbearbetning och tillverkning av stora delar. Den kombinationen håller toleranserna under kontroll från det första skäret till det sista läckagetestet.
För högvakuum och UHV är 304L eller 316L rostfritt stål vanligtvis det säkraste valet på grund av dess låga avgasning och goda svetsbarhet. Aluminium är ett praktiskt alternativ för stora eller viktkänsliga kammare, men det kräver mer noggrann ytbehandling.
En grov yta fångar gasmolekyler och processrester. Elektropolerade eller korrekt passiverade ytor frigör gas snabbare, förkortar nedpumpningstiden och minskar partikelförorening i känsliga processer.
Ja. Geometrin, antalet och typen av portar, material, ytbehandling och testkrav kan alla anpassas till processen. Ge din leverantör arbetstryckintervall, gastyper, temperaturintervall och förväntad cykeltid.
Begär en måttinspektionsrapport, materialcertifikat, resultat av heliumläckagetest och en rengöringsjournal. Om kammaren innehåller svetsning, fråga också efter svetsinspektionsprotokoll.
Ansökningsfält Högprecisionspoleringspulver för sällsynta jordartsmetaller är lämpligt fö...
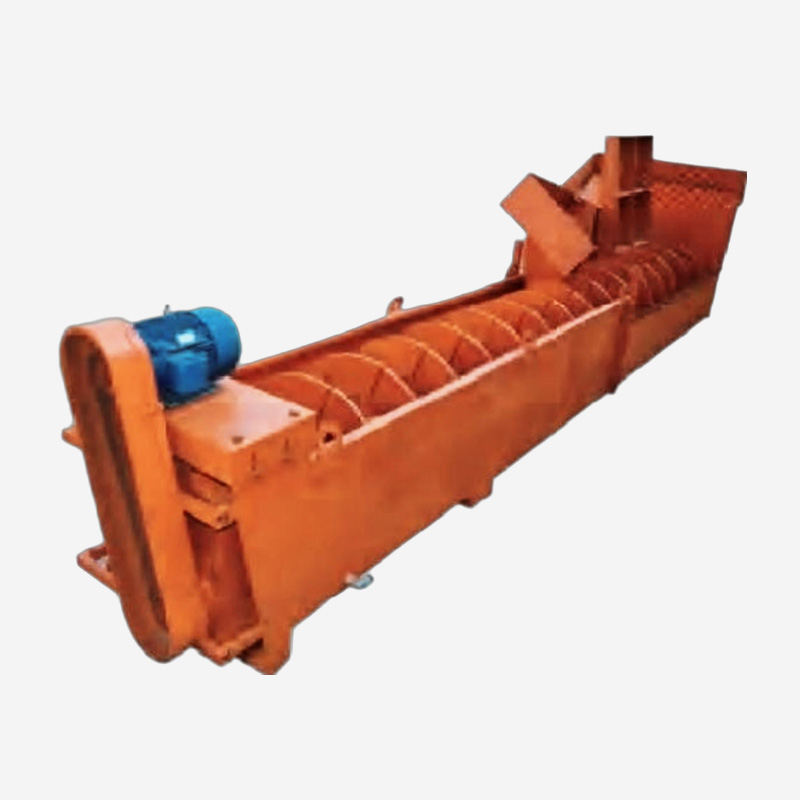
Denna produktserie är en högeffektiv sandspolningsutrustning av hjulskoptyp som används i samband...
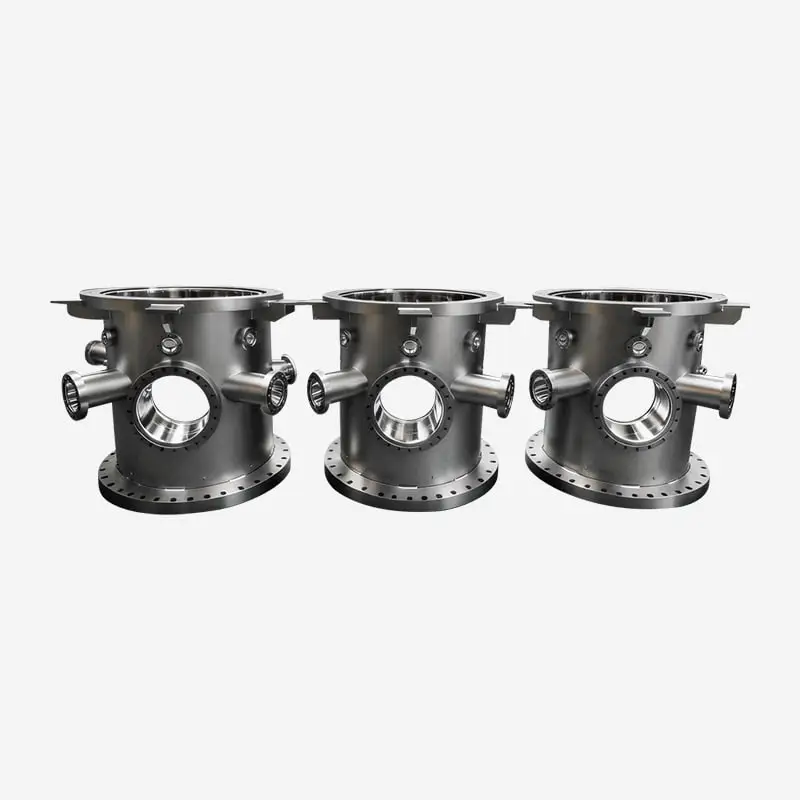
Dessa kammare uppfyller HV- och UHV-standarder och är rigoröst heliumläckagetestade för att säker...
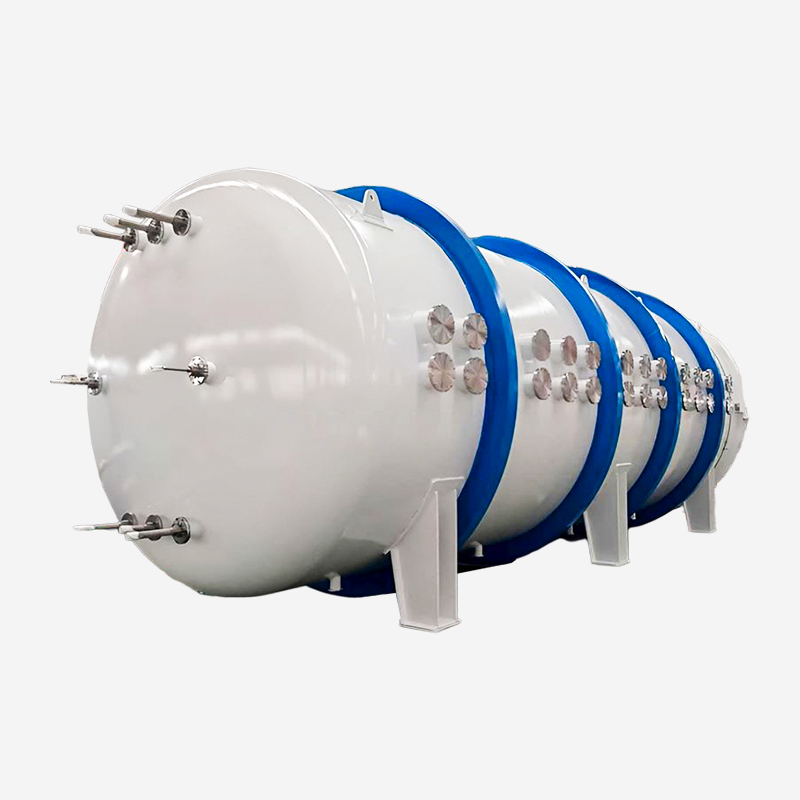
Högvakuum experimentella kammare designade för att simulera extrema rymdmiljöer, med exceptionell...
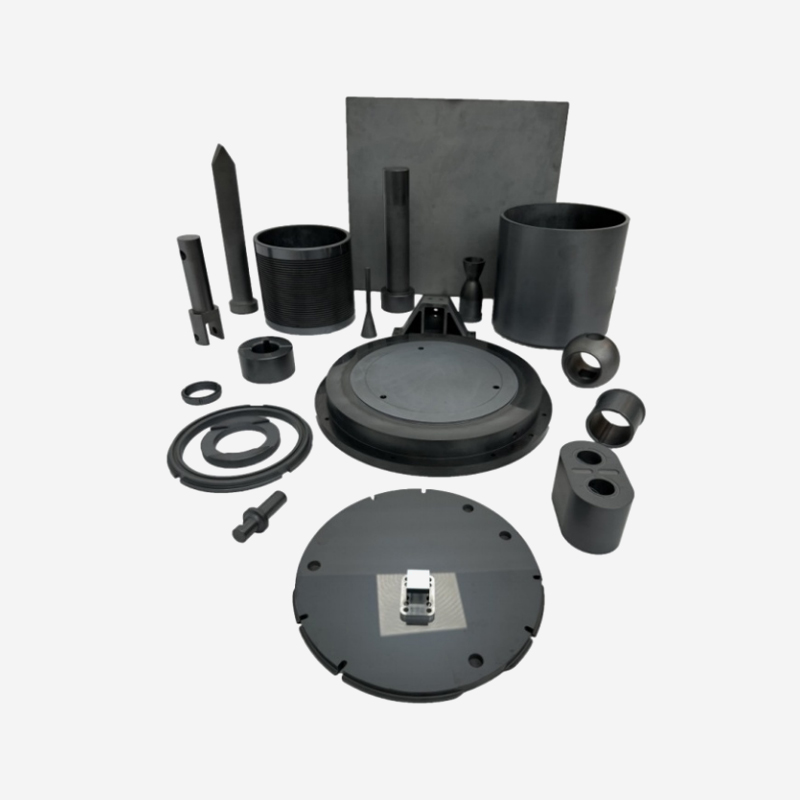
Nyckeln till att bestämma egenskaperna hos kiselkarbidmaterial ligger i deras mikrostruktur. Det ...
Redo att förnya tillsammans? Kontakta våra experter.
Kontakta oss
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, Kina TEL/WhatsApp:Mobil terminal