
Lättvikts optiska kiselkarbidreflektorer och strukturella komponenter
Kiselkarbid har en extremt låg porositet, en enhetlig och tät mikrostruktur, en låg densitet och ...

En forskare drar åt en CF-fläns, avfyrar stödpumpen och ser jonmätaren klättra förbi 10⁻⁸ mbar. Sedan stannar det. Systemet håller vid lågt vakuum, men det ultrahöga vakuumområdet förblir utom räckhåll. Detta scenario utspelar sig i laboratorier och produktionslinjer oftare än de flesta ingenjörer vill erkänna - och i nästan alla fall är boven inte pumpen eller mätaren utan själva komponenterna.
Ultrahögvakuumsystem (UHV) kräver ett annat tänkesätt än vanliga högvakuuminstallationer. I tryckområdet under 10⁻⁷ mbar påverkar varje material, varje svets, varje tätning och varje ytfinish det uppnåbara grundtrycket. Att välja rätt komponenter med ultrahögt vakuum Det är därför inte en fråga om preferens – det är skillnaden mellan ett system som når 10⁻¹⁰ mbar och ett som aldrig lämnar 10⁻⁶-intervallet.
Den här guiden förklarar hur UHV-komponenter fungerar, var fel uppstår och vad du ska kontrollera innan du åtar dig till en leverantör.
UHV börjar där vanlig vakuumfysik ändrar karaktär. Under ungefär 10⁻⁷ mbar blir gasflödet molekylärt - molekyler kolliderar med väggar mycket oftare än med varandra. Avgasning från ytor går om den ursprungliga luftbelastningen som dominerande gaskälla. Och läckagehastigheter som är irrelevanta vid 10⁻⁵ mbar blir katastrofala vid 10⁻¹⁰ mbar.
Av denna anledning måste en genuint UHV-klassad komponent uppfylla fyra villkor samtidigt:
Dessa fyra kriterier förklarar varför en standard industriell fläns eller en kommersiell kulventil inte helt enkelt kan "anpassas" för UHV-service. Metallurgin, tätningsgeometrin och det inre yttillståndet skiljer sig alla från konventionella komponenter.
Materialvalet avgör det teoretiska prestandataket för ett UHV-system; ytfinish avgör hur nära du faktiskt kommer det taket.
Typ 316L rostfritt stål är arbetshästen för UHV-konstruktion. Dess låga kolinnehåll minskar kromkarbidutfällningen under svetsning, och dess austenitiska struktur genomgår inte magnetiska fasövergångar - en kritisk egenskap när komponenter sitter nära elektronoptik eller strålbanor. Titan dyker upp där vikt eller termisk expansion spelar roll. Aluminium är acceptabelt för vissa UHV-kammare, särskilt stora, förutsatt att ytbehandlingen är lämplig.
Avgashastighetsvåg med effektiv yta. En grov yta med Ra 3,2 µm fångar vattenånga och kolväten mycket mer aggressivt än en elektrofishad yta vid Ra 0,4 µm. För de högsta vakuumnivåerna är invändiga ytor vanligtvis:
Det är därför två kammare med identisk geometri kan ha helt olika bastryck. Metallen är densamma; ytarbetet är det inte.
Varje skarv i ett UHV-system är en potentiell läckageväg. Valet av flänsar och packningar avgör därför både det uppnåbara vakuumet och underhållsbördan för systemet.
För tryck från 10⁻⁷ ner till 10⁻¹² mbar dominerar CF (ConFlat)-systemet. En CF-fog använder en knivegg på varje flänsyta som biter in i en mjuk metallpackning - vanligtvis syrefri koppar eller silverpläterad OFC - som bildar en hermetisk tätning. Eftersom ingen elastomer är inblandad är CF-fogarna gräddningsbara till 450 °C och håller trycket på obestämd tid när de väl åtdragits korrekt.
Det som skiljer en välgjord CF-fläns från en dålig är inte själva flänsämnet utan kniveggsgeometrin. Kantskärpa, höjdjämnhet och ythårdhet avgör om packningen deformeras konsekvent runt hela omkretsen. Inkonsekvent bearbetning här ger läckor som uppstår först efter termisk cykling.
För applikationer som kräver full UHV-kompatibilitet är det praktiska valet ett certifierat CF-flänspar – ej roterbart för strukturella anslutningar, roterbart där det är svårt att rikta in sig.
KF (snabbfläns) och ISO-flänsar använder elastomer O-ringar - typiskt Viton eller andra lågavgasande föreningar - komprimerade mellan centreringsringar. Dessa system är bekväma, billiga och helt lämpliga för högvakuum (10⁻3 till 10⁻⁷ mbar). Men eftersom elastomerer utgasar, absorberar vatten och bryts ned under gräddning, kan KF- och ISO-fogar inte leverera det bastryck eller de utbakningstemperaturer som äkta UHV-service kräver.
Som sagt, hybridkonfigurationer är vanliga i UHV-system: KF-skarvar som används på grovbearbetningssidan, CF-leder på högvakuumsidan. Att förstå gränsen mellan dem är en del av kompetent systemarkitektur.
I KF- och ISO-system fungerar centreringsringen dubbelt. Den centrerar flänsarna, men den bär också en eller två O-ringar. En ring med fel O-rings durometer, fel spårdjup eller fel innerdiameter kommer att läcka under bakning eller vibrera loss i pumpade system. Det är små delar med överdimensionerade konsekvenser.
Vakuumkammaren är scenen där varannan komponent uppträder. Dess design avgör hur effektivt pumparna fungerar, hur jämnt systemet bakas ut och hur lätt inredningen kan rengöras.
Helgenomträngande svetsar är inte förhandlingsbara i UHV. Punktsvetsar och partiella svetsar skapar dödvolymer som gasar långsamt ut under dagar eller veckor. Varje svetsfog måste vara kontinuerlig, fri från porositet och helst slipas slät på vakuumsidan för att minska ytan.
Den praktiska regeln: om du inte kan inspektera en svets från vakuumsidan kan du inte lita på den i UHV.
Passivering återställer det skyddande oxidskiktet. Elektropolering går längre, tar bort ett kontrollerat lager av material och jämnar ut mikroskopiska toppar. För UHV-kammare som används i halvledar- eller partikelapplikationer är elektrofiskning till Ra ≤ 0,4 µm med verifierad renhet standardpraxis.
Kammare avsedda för tredje generationens halvledarbearbetning, såsom SiC-utrustning, möter ännu snävare material- och renhetsbegränsningar. Själva kammaren blir en processvariabel.
 Heliumläckagetestade HV/UHV-halvledarvakuumkammare Dessa kammare är designade för krävande halvledarprocesser som SiC-tillverkning, med heliumläckagetestning som säkerställer ultralåga läckagehastigheter. Deras styvhet och precisionsbearbetning passar högvakuummiljöer där kammargeometrin direkt påverkar systemets prestanda. Visa produkt →
I fritt molekylärt flöde är konduktansen rent geometrisk. En lång, smal port som ansluter en kammare till en pump kan minska den effektiva pumphastigheten med 10× eller mer. Designers bör placera pumpportar för att minimera banlängden, undvika rätvinkliga armbågar där det är möjligt och dimensionera alla portar förutsatt att pumpen bara är så effektiv som banan tillåter.
Varje rörlig del inuti eller på ett UHV-system utmanar tätningsfilosofin. Ventiler måste isolera sektioner utan att införa utgasningskällor; genomföringar måste överföra rörelse till vakuum utan att läcka.
Tre ventilfamiljer täcker de flesta UHV-krav:
| Typ av ventil | Tätningsmekanism | Typiskt intervall | Bakbarhet |
|---|---|---|---|
| Helt metall vinkelventil | Kopparpackning komprimerad med kil | HV till UHV | Upp till 300 °C |
| Metalltät slussventil | Metallpackning, skjutgrindsmekanism | HV till UHV | Upp till 200 °C |
| Pneumatisk bälgventil | Viton O-ring eller metalltätning, bälgställdon | HV, vissa UHV-modeller | Beror på tätning |
För system som måste isolera ett lastlås eller en processkammare upprepade gånger är en pålitlig slussventil i helt metall ofta det enda realistiska alternativet. Elastomertätade ventiler kommer så småningom att lossna, absorbera vattenånga och dra ditt bastryck uppåt.
Elektriska genomföringar i UHV består typiskt sett av en ledare lödd till en isolerande keramik, som i sin tur är svetsad till en CF-fläns. Ferrofluidgenomföringar erbjuder roterande rörelser med exceptionellt lågt läckage men kräver omsorg kring temperatur och magnetfält. Linjära och roterande mekaniska genomföringar med differentiellt pumpade O-ringar är tillgängliga, men för UHV-service är svetsade bälgkonstruktioner att föredra på grund av noll dynamiska läckagevägar.
Ingen enskild pump täcker hela tryckintervallet från atmosfär till 10⁻¹⁰ mbar. En praktisk UHV-pumpstack förlitar sig på stegvis utrustning, där varje steg överbryggar tryckgapet till nästa.
Oljediffusionspumpar är fortfarande relevanta i UHV-system som pumpar stora volymer eller hanterar tunga gasbelastningar. Deras brist på rörliga delar och höga genomströmning vid låga tryck gör dem användbara i industri- och forskningsmiljöer – förutsatt att en köldfälla och noggrann backstream-hantering finns på plats.
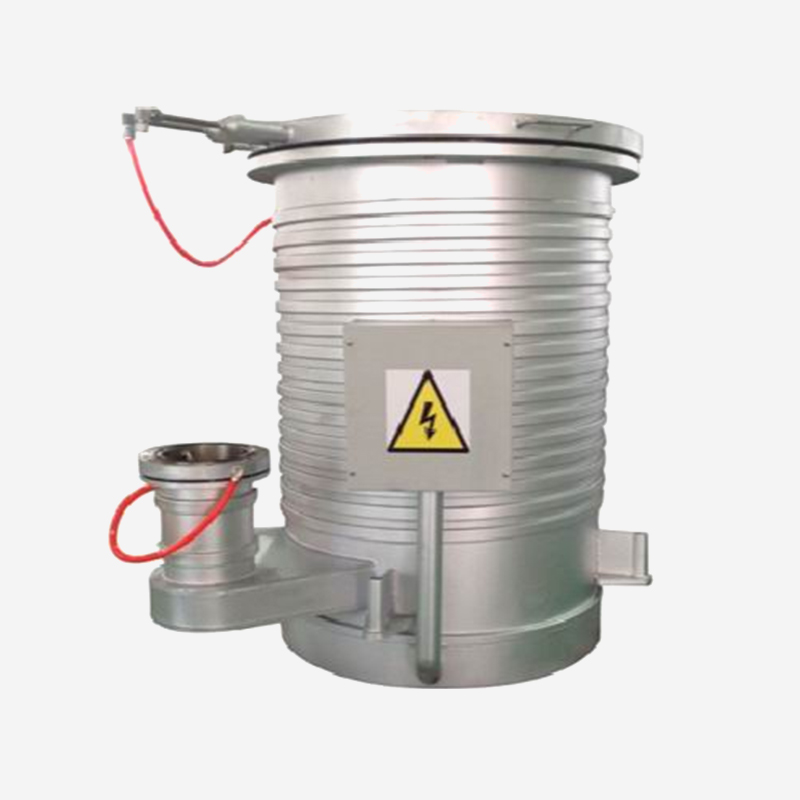 DPM-16 oljediffusionspump med hög UHV-genomströmning Denna pump hanterar stora gasbelastningar i UHV-system utan rörliga delar, vilket gör den tillförlitlig för industri- och forskningsapplikationer. Dess forcerade vattenkylning och köldfälla-kompatibilitet hjälper till att hantera backstreaming, vilket är avgörande för att upprätthålla systemets totala effektivitet. Visa produkt →
Pumpen som tar systemet från atmosfär till högvakuum tar bort 99,99999 % av alla gasmolekyler. Om det steget är ineffektivt, förorenat eller strypt av en igensatt framlinje, kämpar hela systemet oavsett kvaliteten på UHV-komponenterna nedströms.
Att montera ett UHV-system med premiumkomponenter är inte slutlinjen – verifiering är det. Två processer dominerar idrifttagningsfasen.
Vid rumstemperatur släpper en yta av rostfritt stål ut vattenånga i månader. Utbakning vid 150–250 °C påskyndar desorptionen och tar bort vattenskiktet på timmar eller dagar snarare än månader. System avsedda för 10⁻¹⁰ mbar kommer helt enkelt inte att nå måltrycket utan en effektiv bakeout-cykel.
Detta krav har praktiska konsekvenser för komponentval. Varje fläns, ventil, mätare och visningsport måste tåla upprepad termisk cykling utan att försämras. Detta är den verkliga anledningen till att elastomertätningar misslyckas med UHV-system: de förkolnar, förgasar eller tappar efterlevnad efter några gräddningscykler.
Massspektrometerläckagedetektering med hjälp av helium är guldstandarden för UHV-verifiering. Ett välbyggt system bör visa en heliumläckagehastighet under 10⁻¹⁰ mbar·L/s. Allt över 10⁻⁸ mbar·L/s indikerar en verklig läcka som måste hittas och repareras innan systemet tas i drift.
Komponenternas kvalitet varierar dramatiskt mellan tillverkare. Eftersom de flesta UHV-komponenter är installerade inuti svetsade enheter eller gömda mellan flänsar, uppstår ofta dålig kvalitet först efter att veckors idrifttagningstid har gått förlorad.
Dessa frågor är viktiga eftersom UHV-prestanda inte syns på ett datablad. Samma flänsmodell från olika fabriker kan skilja sig åt i knivseggskvalitet, inre grovhet och rengöringsdisciplin - vilket ger skillnader i storleksordningar i bastrycket.
Leverantörer som har lång erfarenhet av precisionsbearbetning förstår detta. Den disciplin som krävs för att hålla 0,001 mm toleranser, hantera materialcertifiering och kontrollera yttillståndet går direkt in i UHV-komponentproduktionen. Detta är en anledning till att de mest pålitliga UHV-delarna ofta kommer från tillverkare med rötter i precisionsteknik snarare än generiska kopplingar och VVS.
Ultrahöga vakuumsystem belönar tålamod och straffar genvägar. Komponenterna du väljer bestämmer varje mätbart resultat: bastryck, nedpumpningstid, läckagehastighet, bakeout-stabilitet och ägandekostnaden under systemets livstid.
Börja med tätningarna och flänsarna, där de flesta fel har sitt ursprung. Titta sedan på kammargeometrin och svetsarna, som bestämmer utgasning och konduktans. Välj dina ventiler och genomföringar baserat på termiska cykler och tillförlitlighet, inte bara listpris. Och verifiera allt – för i ultrahögt vakuum räknas inte goda avsikter, men uppmätta läckagetal gör det.
Komponenter med ultrahögt vakuum tillverkas för att sänka läckagehastigheten, använda material med lägre utgasning, motstå högre bakeout-temperaturer och rengöras mer noggrant än standardkomponenter med hög vakuum. I praktiken innebär detta metalltätningar, svetsad konstruktion, verifierad läckageintegritet och kontrollerade ytbehandlingar.
KF-flänsar förlitar sig på elastomer-O-ringar som absorberar vattenånga och försämras under värme. De är inte lämpliga för UHV-tjänst. Använd CF-flänsar med kopparpackningar för UHV-anslutningar och reserv KF-komponenter för grovbearbetning av linjer och andra icke-UHV-sektioner.
Be om materialcertifikat, ytbehandlingsregister, testresultat av heliumläckage och maximal utbakningstemperatur. En komponent som annonseras som "vakuumklassad" bör inte anses UHV-säker utan dessa verifikationer.
Förzinkat stål, gjutjärn, poröst aluminium och de flesta standardelastomerer bör inte användas i en UHV-kammare. Legeringar med hög zink-, bly- eller svavelhalt avgas också för mycket. Mässing är på gränsen och bör endast användas i små mängder med verifiering.
Kontrollera tre områden i ordning: för det första för äkta läckor med hjälp av en heliumläckagedetektor; för det andra, för kontaminering eller otillräcklig bakning; tredje, för effektiv pumphastighet vid kammaren. I praktiken går de flesta UHV-fel tillbaka till en fläns eller ventil, inte pumpen eller mätaren.
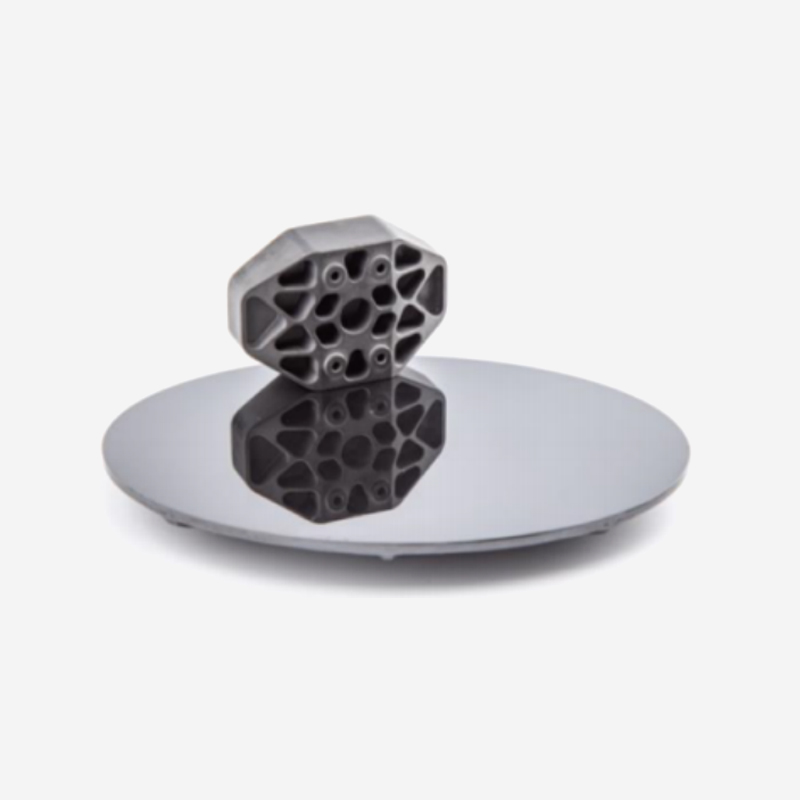
Kiselkarbid har en extremt låg porositet, en enhetlig och tät mikrostruktur, en låg densitet och ...
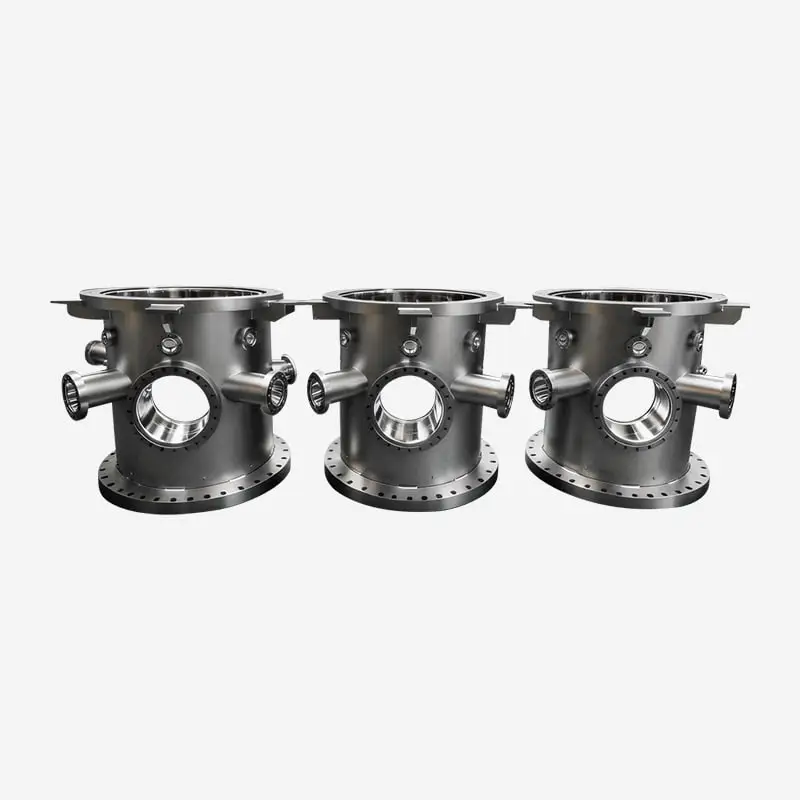
Dessa kammare uppfyller HV- och UHV-standarder och är rigoröst heliumläckagetestade för att säker...
Ansökningsfält Högprecisionspoleringspulver för sällsynta jordartsmetaller är lämpligt fö...
Användningsområde: Täckglas Bearbetning av täckglas för elektroniska produkter som pekskä...
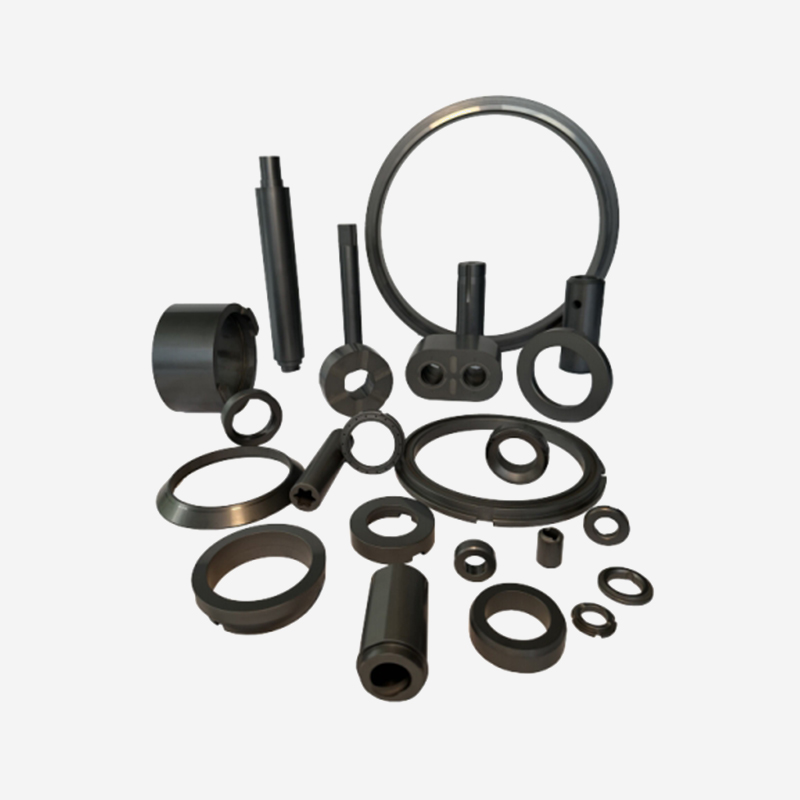
Kiselkarbidmaterial har extremt hög hårdhet och styrka, utmärkt slitstyrka och anti-nötningsförmå...
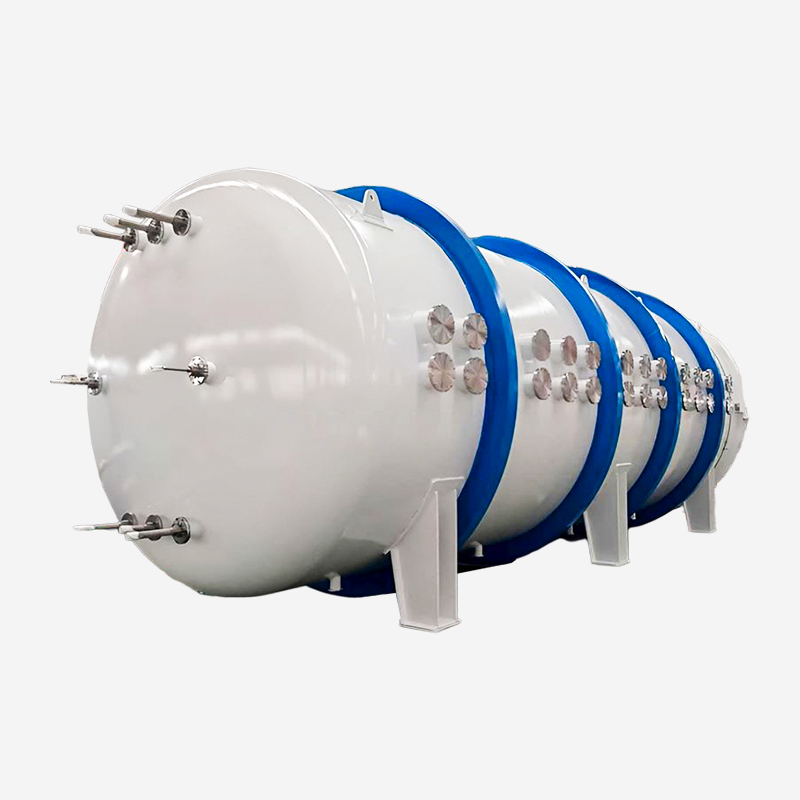
Högvakuum experimentella kammare designade för att simulera extrema rymdmiljöer, med exceptionell...
Redo att förnya tillsammans? Kontakta våra experter.
Kontakta oss
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, Kina TEL/WhatsApp:Mobil terminal